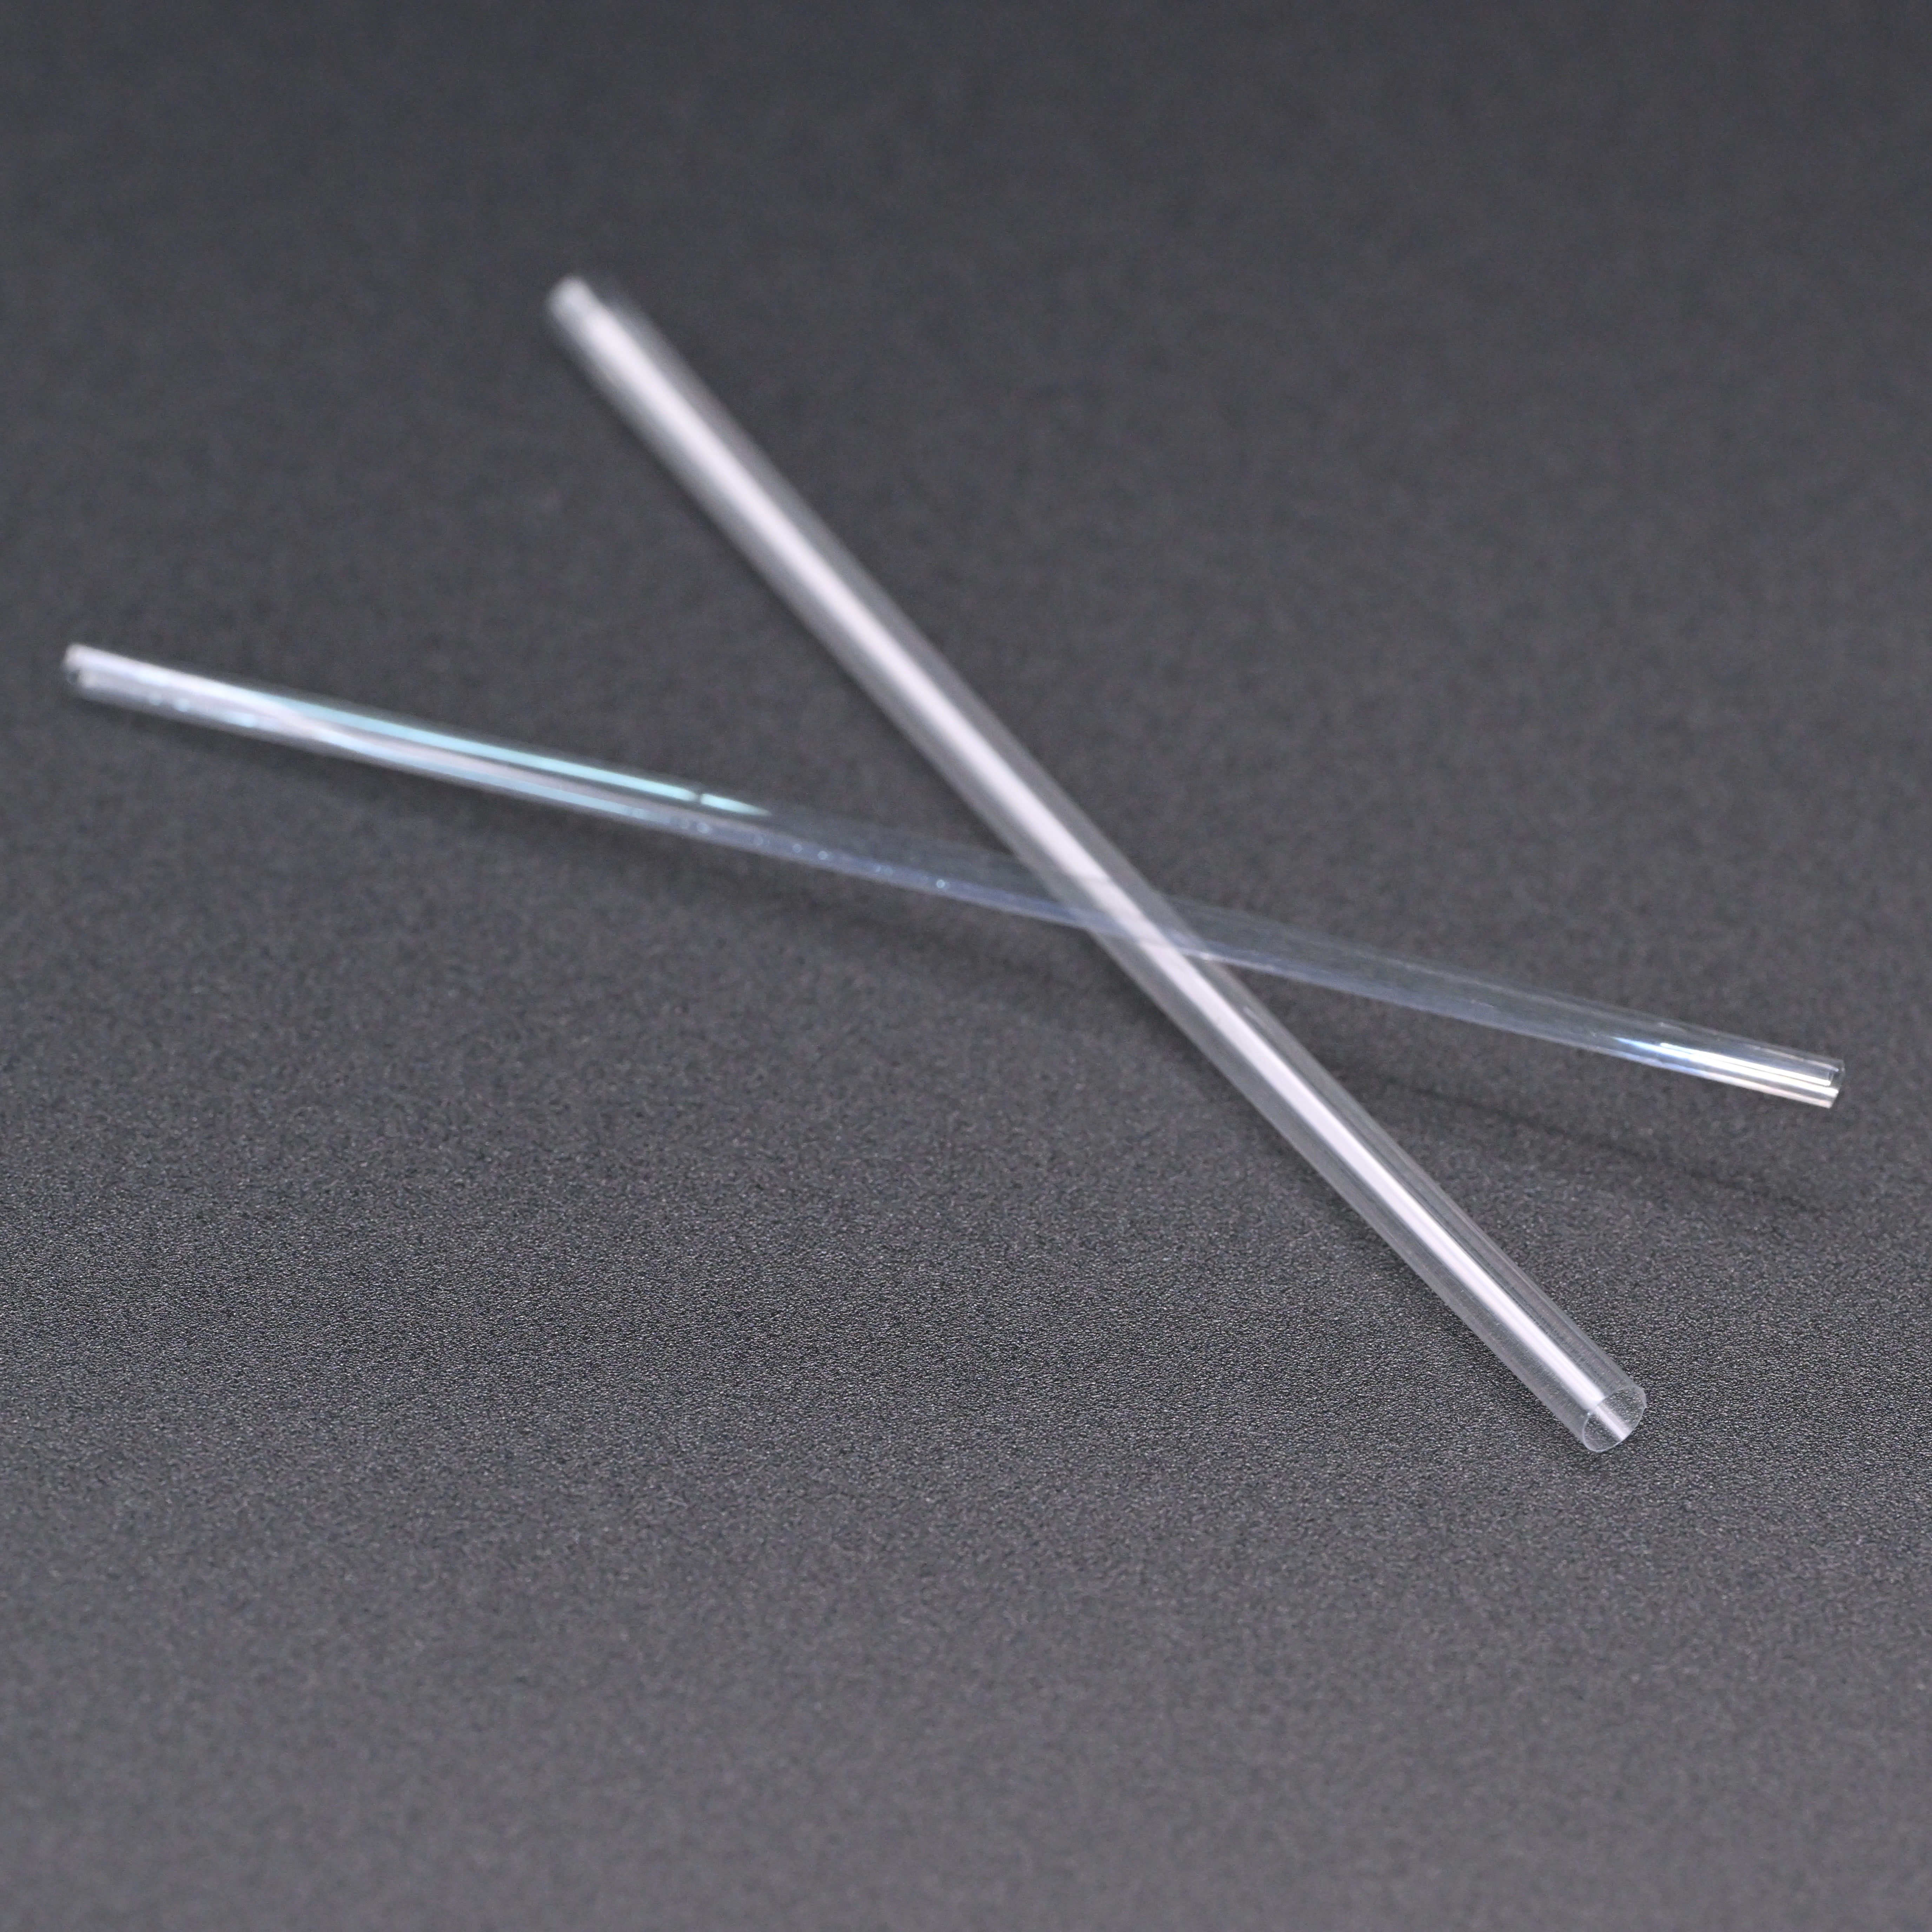
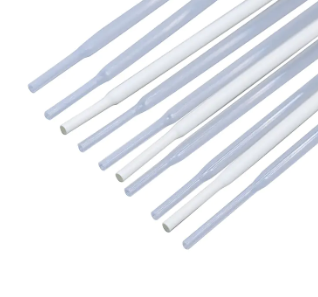
สามารถตัดกรงกระดูกสันหลังฟิวชัน สายสวนขนาดเล็ก แบริ่งปั๊ม และแหวนแคลมป์เซมิคอนดักเตอร์ทั้งหมดได้จากโพลีเมอร์สีเบจชนิดเดียวกัน โพลีเมอร์นั้นคือ แอบมอง และคำตอบสั้นๆ ของ "แอบมอง คืออะไร" ก็คือ มันคือเทอร์โมพลาสติกวิศวกรรมกึ่งผลึกในตระกูลโพลีอะรีเลเทอร์คีโตนที่คงความแข็งแรงทางกลที่เป็นประโยชน์ได้สูงถึงประมาณ 250 °C ขจัดสารเคมีส่วนใหญ่ และสามารถนำไปอัดขึ้นรูป ขึ้นรูป หรือกลึงได้ คำตอบที่ยาวกว่าคือจุดที่โครงการประสบความสำเร็จหรือล้มเหลว เนื่องจากการเลือกเกรด ความตกผลึก และหน้าต่างการประมวลผลจะตัดสินว่าคุณสมบัติของเอกสารข้อมูลจะคงอยู่ในชิ้นส่วนที่เสร็จสมบูรณ์หรือไม่ PEEK เคมีในแง่ธรรมดา โพลีอีเทอร์อีเทอร์คีโตนได้ชื่อมาจากกระดูกสันหลัง: วงแหวนอะโรมาติกเบนซีนที่เชื่อมต่อกันด้วยการเชื่อมโยงอีเทอร์สองสายและการเชื่อมโยงคีโตนหนึ่งสาย ทำซ้ำในรูปแบบปกติ ความสม่ำเสมอดังกล่าวทำให้โซ่อัดแน่นในบริเวณที่เป็นผลึก ซึ่งโดยทั่วไปจะมีปริมาตร 25 ถึง 35 เปอร์เซ็นต์ ขึ้นอยู่กับวิธีที่ชิ้นส่วนถูกทำให้เย็นลงและอบอ่อน เฟสผลึกให้ความแข็ง ต้านทานความล้า และต้านทานตัวทำละลาย เฟสอสัณฐานให้ความเหนียว ตัวเลขสองตัวล้อมกรอบทุกสิ่งทุกอย่าง อุณหภูมิการเปลี่ยนสถานะคล้ายแก้วอยู่ที่ประมาณ 143 °C ซึ่งเฟสอสัณฐานเริ่มอ่อนตัวลง จุดหลอมเหลวอยู่ที่ประมาณ 343 °C ซึ่งเป็นสาเหตุที่อุปกรณ์การประมวลผล PEEK จึงต้องทำงานใกล้ถึง 380 °C ระหว่างตัวเลขทั้งสองนี้ PEEK มีพฤติกรรมเหมือนของแข็งที่แข็งและต้านทานการคืบคลานแทนที่จะเป็นพลาสติกที่เป็นยาง ซึ่งเป็นเหตุผลว่าทำไมจึงแทนที่โลหะในชิ้นส่วนที่สึกหรอและส่วนประกอบของรากฟันเทียม รายละเอียดด้านกฎระเบียบประการหนึ่งควรระบุตั้งแต่เนิ่นๆ: PEEK ไม่มีฟลูออรีน ไม่ใช่ฟลูออโรโพลีเมอร์และไม่ใช่ PFAS ในช่วงเวลาที่สารเพอร์และโพลีฟลูออโรอัลคิลเผชิญกับแรงกดดันด้านกฎระเบียบอย่างหนัก ข้อเท็จจริงข้อเดียวดังกล่าวได้ย้ายทีมออกแบบมากกว่าหนึ่งทีมออกจาก ไฟเบอร์ และหันไปหา PEEK ข้อมูลทรัพย์สินที่อยู่เบื้องหลังชื่อเสียง ตัวเลขที่เผยแพร่สำหรับคลัสเตอร์ PEEK ที่ยังไม่ได้บรรจุอย่างแน่นหนาระหว่างซัพพลายเออร์ ซึ่งทำให้การเขียนข้อมูลจำเพาะง่ายกว่าการเขียนสำหรับพลาสติกสำหรับสินค้าโภคภัณฑ์ ค่าทั่วไปสำหรับ PEEK ที่ยังไม่ได้บรรจุที่อุณหภูมิห้อง เกรดที่เติม ตลับลูกปืน และเกรดของเทียมแตกต่างกัน คุณสมบัติ ค่าปกติ มันหมายถึงอะไรในการออกแบบ ความหนาแน่น 1.30–1.32 ก./ซม.³ ประมาณหนึ่งในหกของน้ำหนักเหล็กสำหรับปริมาตรเดียวกัน การเปลี่ยนสถานะคล้ายแก้ว (Tg) อยู่ที่ 143 องศาเซลเซียส ความฝืดเริ่มตกเหนือจุดนี้ จุดหลอมเหลว (Tm) อยู่ที่ 343 องศาเซลเซียส ตั้งค่าหน้าต่างการประมวลผลการหลอมให้อยู่ใกล้ 350–400 °C อุณหภูมิบริการต่อเนื่อง อยู่ที่ 250 °C ในอากาศ ขีดจำกัดการรับน้ำหนักในระยะยาว ขึ้นอยู่กับเกรด ความต้านทานแรงดึง 90–100 เมกะปาสคาล เทียบได้กับอะลูมิเนียมอัลลอยด์บางชนิดต่อน้ำหนักต่อหน่วย โมดูลัสแรงดัดงอ เกรดเฉลี่ย 3.6–4.1 ใกล้กับกระดูกเยื่อหุ้มสมองมากกว่าไทเทเนียม การดูดซึมน้ำ asym 0.15% (24 ชั่วโมง) อิ่มตัว asym0.5% ขนาดเปลี่ยนแปลงเล็กน้อยในร่างกาย; อนุญาตให้มัน ความไวไฟ UL 94 V-0 ที่ 1.5 มม. ควันต่ำ มีประโยชน์ในการตกแต่งภายในเครื่องบินและรางรถไฟ ทนต่อสารเคมี ไม่ละลายในตัวทำละลายทั่วไป โจมตีด้วยกรดซัลฟิวริกเข้มข้นเท่านั้น อุณหภูมิบริการต่อเนื่องสูงสุดโดยทั่วไป (°C) โพลีอิไมด์ (PI) 300 ไฟเบอร์ 260 PEEK 250 พีพีเอส 220 พีซีทีเอฟอี 120 ค่าโดยประมาณจากเอกสารข้อมูลทางเทคนิคของโพลีเมอร์ที่เผยแพร่ ขีดจำกัดที่แท้จริงขึ้นอยู่กับน้ำหนักบรรทุก ปานกลาง และความหนาของผนัง อ่านตัวเลขเหล่านี้เป็นพื้นมากกว่าเพดาน เกรดที่เติมแก้ว 30 เปอร์เซ็นต์จะเพิ่มโมดูลัสและลดการขยายตัวเนื่องจากความร้อน เกรดที่เติมคาร์บอนจะเพิ่มความต้านทานการสึกหรอและการนำไฟฟ้า การเติมแบเรียมซัลเฟตจะทำให้ PEEK กัมมันตภาพรังสีเมื่อแพทย์ต้องการดูภายใต้การส่องกล้อง PEEK เทียบกับ PTFE, โพลีอิไมด์ และ พีพีเอส การเปรียบเทียบเกรดที่ยังไม่สำเร็จในวงกว้าง แต่ละครอบครัวมีรูปแบบพิเศษมากมาย คุณสมบัติ PEEK ไฟเบอร์ Polyimide พีพีเอส การใช้งานต่อเนื่อง (°C) µ250 µ260 µ300 µ220 ความต้านทานแรงดึง (MPa) 90–100 20–30 90–110 75–85 ทนต่อการสึกหรอ ยอดเยี่ยม แย่ ดี ดี ละลายแปรรูปได้ ใช่ ยาก ไม่ ใช่ ประกอบด้วยฟลูออรีน ไม่ ใช่ ไม่ ไม่ ต้นทุนวัสดุสัมพันธ์ สูง ปานกลาง สูง ปานกลาง เลือก PTFE เมื่อแรงเสียดทานและความเฉื่อยครอบงำและภาระทางกลเบา การไหลเย็นภายใต้การบีบอัดถือเป็นโหมดความล้มเหลวตามปกติ เลือกโพลีอิไมด์เมื่ออุณหภูมิสูงเกินที่ PEEK สามารถกักเก็บได้ และชิ้นส่วนบาง เช่น ชั้นเสริมสายสวน แต่จำไว้ว่าไม่สามารถหลอมละลายในกระบวนการผลิตได้ เลือก PPS เมื่อต้นทุนเป็นตัวขับเคลื่อนการตัดสินใจ และการสัมผัสสารเคมีอยู่ในระดับปานกลาง เลือก PEEK เมื่อส่วนประกอบหนึ่งต้องรับภาระทางโครงสร้าง ผ่านการฆ่าเชื้อซ้ำๆ และยังคงมีแสงกัมมันตภาพรังสีในเวลาเดียวกัน จากเรซินไปจนถึงชิ้นส่วนสำเร็จรูป PEEK ดูดซับความชื้นได้เพียงพอจนต้องทำให้แห้งก่อนจะละลาย โดยทั่วไปจะใช้เวลา 150 °C เป็นเวลาสามชั่วโมงขึ้นไปในเครื่องทำแห้งที่ใช้สารดูดความชื้น จากนั้นกระบวนการหลอมเหลวจะทำงานที่อุณหภูมิระหว่าง 350 ถึง 400 °C โดยมีอุณหภูมิแม่พิมพ์หรือแม่พิมพ์อยู่ที่ประมาณ 170–200 °C และการอบอ่อนเหนือการเปลี่ยนสถานะคล้ายแก้วจะสร้างความเป็นผลึกที่ให้คุณสมบัติที่คุณระบุ ข้ามการหลอมและคุณจะได้ชิ้นส่วนที่ดูเหมาะสมและมีประสิทธิภาพต่ำกว่าความคาดหมาย สี่เส้นทางครอบคลุมการผลิตส่วนใหญ่: การอัดขึ้นรูปเป็นแท่ง ฟิล์ม และท่อ; การฉีดขึ้นรูปรูปทรงที่ซับซ้อน การอัดขึ้นรูปแผ่นคอนกรีตขนาดใหญ่ และการตัดเฉือนจากรูปทรงสต็อก ท่อทางการแพทย์มักจะได้มาจากการอัดขึ้นรูปหรือการตัดเฉือน และการพิจารณาเรื่องพิกัดความเผื่อมีความสำคัญตั้งแต่เนิ่นๆ — ภาพวาดทางการแพทย์มักจะระบุพิกัดความเผื่อของเส้นผ่านศูนย์กลางภายในในช่วง ±0.02 ถึง ±0.05 มม. ซึ่งทำได้ แต่ต้องได้รับการตรวจสอบด้วยวิธีการที่ถูกต้อง สูง-Precision PEEK Tubing for Medical Applications ท่อ PEEK ที่มีความแม่นยำพร้อมเส้นผ่านศูนย์กลางภายในตั้งแต่ 0.10 ถึง 23.00 มม. และค่าความคลาดเคลื่อน OD ที่แคบสำหรับขนาดเล็ก เหมาะสำหรับส่วนประกอบของสายสวนและส่องกล้อง ดูผลิตภัณฑ์ → ท่อหดด้วยความร้อนเป็นเครื่องมือแยกต่างหากแต่เกี่ยวข้องกัน: ปลอก PEEK หรือ FEP จะหดตัวเหนือเพลาสายสวนในระหว่างการรีโฟลว์ โดยบีบอัดชั้นต่างๆ เข้าด้วยกันโดยไม่ต้องเพิ่มผนังด้านนอกแบบถาวร ท่อหดด้วยความร้อน PEEK สำหรับส่วนประกอบที่ละเอียดอ่อน ปลอก PEEK แบบหดตัวด้วยความร้อนที่มีอัตราส่วน 1.3/1.4 และอุณหภูมิคืนสภาพ 170–190°C เหมาะสำหรับการปกป้องส่วนประกอบที่ละเอียดอ่อนและการเชื่อมต่อที่สำคัญในการประกอบทางการแพทย์ ดูผลิตภัณฑ์ → โดยที่ PEEK ได้ราคาจากอุปกรณ์การแพทย์ คุณสมบัติ 3 ประการถือเป็นกรณีทางการแพทย์ส่วนใหญ่ ประการแรก ความชัดเจนของรังสี: ส่วนประกอบ PEEK ที่ยังไม่ได้บรรจุจะมองไม่เห็นบนรังสีเอกซ์ และก่อให้เกิดสิ่งแปลกปลอมด้วยเครื่อง MRI น้อยกว่าไททาเนียมมาก ดังนั้น การถ่ายภาพรอบๆ มันจึงยังคงสะอาดอยู่ ประการที่สอง โมดูลัส: ที่ประมาณ 3.6 GPa PEEK จะอยู่ใกล้กับกระดูกเยื่อหุ้มสมองมากกว่าโลหะผสม ซึ่งช่วยลดการป้องกันความเครียดในอุปกรณ์เกี่ยวกับกระดูกสันหลังและการบาดเจ็บ ประการที่สาม ความเสถียรในการฆ่าเชื้อ: PEEK ทนต่อวงจรแกมมา เอทิลีนออกไซด์ และไอน้ำ โดยไม่ทำให้เกิดสีเหลืองหรือการเปราะซึ่งส่งผลต่อโพลีเมอร์ราคาถูก ในงานสายสวน PEEK จะปรากฏเป็นส่วนของเพลาที่มีความแข็งสูง ไลเนอร์แบบถักเปีย และทางเลือกอื่นของไฮโปทิวบ์ที่จำเป็นต้องใช้ฉนวนไฟฟ้าหรือความร้อน หากคุณต้องการดูเชิงลึกว่าวัสดุมีพฤติกรรมอย่างไรในรูปแบบท่อ ภาพรวมนี้ ท่อพีค ครอบคลุมถึงความหนาของผนัง ความตรง และการฝึกความอดทน PEEK แบบกลึงยังทำหน้าที่สนับสนุนการพัฒนาอุปกรณ์อีกด้วย เช่น การปลูกถ่ายแบบทดลอง อุปกรณ์ติดตั้งสำหรับการฆ่าเชื้อ ที่จับเครื่องมือ และแท่นทดสอบที่ต้องไม่เป็นรอยขีดข่วนหรือปนเปื้อนสิ่งที่ถืออยู่ ชิ้นส่วน PEEK ที่กลึงอย่างแม่นยำสำหรับอุปกรณ์การแพทย์ ชิ้นส่วน PEEK ที่ผลิตด้วยเครื่องจักรอย่างแม่นยำสำหรับการปลูกถ่ายแบบทดลอง อุปกรณ์ติดตั้งสำหรับการฆ่าเชื้อ ที่จับเครื่องมือ และส่วนประกอบของอุปกรณ์ทางการแพทย์ ที่มีความแข็งสูง ทนต่อการกัดกร่อน และความเข้ากันได้ทางชีวภาพ ดูผลิตภัณฑ์ → ต้นทุน ระยะเวลาดำเนินการ และความเสี่ยงในการเปลี่ยนทดแทน โดยทั่วไปสารประกอบ PEEK จะมีราคาต่อขนาดสูงกว่า POM, PBT หรือไนลอนเป็นลำดับ และล็อตเกรดรากฟันเทียมที่มีความสามารถในการตรวจสอบย้อนกลับได้เต็มรูปแบบจะอยู่เหนือสิ่งนั้นอีกครั้ง ราคาไม่ค่อยเป็นปัจจัยในการตัดสินใจเกี่ยวกับส่วนประกอบขนาดเล็ก แต่มีความสำคัญกับตัวเครื่องขนาดใหญ่ ผลที่ตามมาในทางปฏิบัติสองประการตามมา ออกแบบความหนาของผนังที่คุณต้องการจริงๆ แทนที่จะออกแบบความหนาที่คุณได้รับมาจากชิ้นส่วนโลหะ และยืนยันว่าเกรดนั้นมีอยู่ในแบบฟอร์มที่คุณต้องการก่อนที่การออกแบบจะหยุดทำงาน เนื่องจากเกรดพิเศษมักจะมีระยะเวลารอคอยสินค้านานกว่าและปริมาณขั้นต่ำที่สูงกว่าสต๊อกธรรมชาติที่ยังไม่ได้บรรจุ ความเสี่ยงเงียบคือการทดแทน PEEK มีลักษณะคล้ายกับโพลีเมอร์สีเบจราคาถูกหลายตัว และเป็นที่รู้กันว่าซัพพลายเออร์จะจัดส่งเกรดที่ไม่ผ่านการตรวจสอบเมื่อมีความต้องการพุ่งสูงขึ้น ขอการตรวจสอบย้อนกลับล็อต ใบรับรองการวิเคราะห์เทียบกับเกรดที่แน่นอน และการยืนยันแหล่งที่มาของเรซิน การตรวจสอบห้าประการก่อนที่ PEEK จะดำเนินการวาดรูป ยืนยันอุณหภูมิการให้บริการจริง รวมถึงการเดินทางระยะสั้น แทนที่จะอ้างอิงตัวเลข 250 °C พาดหัว ตัดสินใจว่าชิ้นส่วนนั้นจำเป็นต้องผ่านการอบอ่อนหรือไม่ และใครเป็นผู้รับผิดชอบ ระบุสารเคมีทุกชนิดที่ชิ้นส่วนจะสัมผัส PEEK มีความทนทานต่อคลื่นความถี่กว้างแต่ไม่ใช่แบบสากล ระบุวิธีการตรวจสอบควบคู่ไปกับพิกัดความเผื่อ โดยเฉพาะเส้นผ่านศูนย์กลางภายในของท่อ จับคู่เกรดให้เหมาะกับการใช้งาน: เกรดอุตสาหกรรม เกรดทางการแพทย์ และเกรดเทียมไม่สามารถใช้แทนกันได้ เกี่ยวกับ Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. ก่อตั้งขึ้นในปี 2014 และได้เติบโตขึ้นเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติด้วยพนักงานมืออาชีพมากกว่า 500 คน บริษัทมุ่งมั่นที่จะก้าวข้ามบทบาทของซัพพลายเออร์ชิ้นส่วนแบบดั้งเดิม โดยมุ่งมั่นที่จะกลายเป็นส่วนสำคัญของผลิตภัณฑ์ของลูกค้า ตั้งแต่การจับคู่ที่แม่นยำในระหว่างขั้นตอนการออกแบบการทำงานร่วมกันไปจนถึงการรับประกันความน่าเชื่อถือในระหว่างการผลิต LINSTANT บูรณาการอย่างลึกซึ้งเข้ากับห่วงโซ่คุณค่าหลักของผลิตภัณฑ์ของลูกค้า โดยเปลี่ยนเทคโนโลยีสายสวนให้กลายเป็นข้อได้เปรียบทางการแข่งขันหลักสำหรับผลิตภัณฑ์ของตน ด้วยนวัตกรรมทางเทคโนโลยีที่ต่อเนื่องและการควบคุมคุณภาพอย่างเข้มงวด เราสามารถจัดหาโซลูชั่นระบบสายสวนแบบกำหนดเองที่ปลอดภัย แม่นยำยิ่งขึ้น และมีเทคโนโลยีขั้นสูงให้กับบริษัทอุปกรณ์ทางการแพทย์ได้ ความสามารถในการอัดขึ้นรูป การฉีดขึ้นรูป และการตัดเฉือน PEEK ของเราอยู่เคียงข้างกัน บริการ OEM และ ODM สำหรับผู้ผลิตอุปกรณ์ที่ต้องการพันธมิตรด้านการผลิตมากกว่าแค็ตตาล็อก PEEK: คำถามที่พบบ่อย ไตรมาสที่ 1 พลาสติก PEEK ใช้ทำอะไร? ซีล แบริ่ง ส่วนประกอบของปั๊มและวาล์ว ตัวยึดการบินและอวกาศ ชิ้นส่วนเซมิคอนดักเตอร์ กรงกระดูกสันหลัง โครงทันตกรรม และท่อสายสวน ไม่ว่าความร้อน การสึกหรอ หรือการสัมผัสสารเคมีจะส่งผลต่อพลาสติกวิศวกรรมทั่วไปในทุกที่ ไตรมาสที่ 2 PEEK สามารถทนอุณหภูมิได้เท่าไร? อุณหภูมิคงที่ประมาณ 250 °C ในอากาศสำหรับเกรดที่ไม่มีการเติม โดยมีจุดหลอมเหลวใกล้ 343 °C การเดินทางระยะสั้นที่เกินขีดจำกัดต่อเนื่องสามารถทำได้ แต่ต้องมีการตรวจสอบความถูกต้องเฉพาะการใช้งาน ไตรมาสที่ 3 PEEK แข็งแกร่งกว่าโลหะหรือไม่? ไม่ใช่ในแง่ที่แน่นอน — ความต้านทานแรงดึง 100 MPa นั้นต่ำกว่าเหล็กกล้าไร้สนิมมาก แต่ต่อน้ำหนักต่อหน่วย PEEK แข่งขันกับอะลูมิเนียมได้ และไม่เคยกัดกร่อนหรือเป็นรอยเชื่อม ไตรมาสที่ 4 PEEK เป็น PFAS หรือฟลูออโรโพลีเมอร์หรือไม่ ไม่ PEEK ไม่มีฟลูออรีน ดังนั้นจึงอยู่นอกเหนือการอภิปรายเกี่ยวกับข้อจำกัดของฟลูออโรโพลีเมอร์และ PFAS นั่นคือเหตุผลสำคัญที่บางทีมเปลี่ยนจาก PTFE คำถามที่ 5 PEEK เข้ากันได้ทางชีวภาพและเป็นเกรดทางการแพทย์หรือไม่ เกรดทางการแพทย์และเกรดเทียมของ PEEK มีจำหน่ายและโดยทั่วไปผ่านการทดสอบตาม ISO 10993 และ USP Class VI เกรดอุตสาหกรรมจะต้องไม่ถูกทดแทน คำถามที่ 6 PEEK มีค่าใช้จ่ายเท่าไร? โดยทั่วไปราคาแบบทบต้นจะมีลำดับความสำคัญสูงกว่าพลาสติกวิศวกรรมสินค้าโภคภัณฑ์ และเกรดของวัสดุปลูกถ่ายจะมีราคาสูงกว่าอีกครั้ง ค่าพิกัดความเผื่อที่จำกัดและปริมาณที่น้อยทำให้ราคาชิ้นส่วนสูงขึ้น .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
04Nov-2026PEEK คืออะไร? อธิบายคุณสมบัติที่สำคัญ เกรด และการใช้งานทางการแพทย์
-
20Oct-2026การผลิตสายสวนแบบควบคุมได้ CDMO: การควบคุมเพลา ปลาย และการประกอบสายสวนที่บังคับทิศทางได้สามารถผ่านการทดสอบการโก่งตัวของม้านั่งและยังคงรู้สึกไม่ชัดเจนในหลอดเลือดที่คดเคี้ยว สาเหตุปกติไม่ได้อยู่ที่ด้ามจับเพียงอย่างเดียว โดยจะสะสมความแปรผันทั่วทั้งเพลา ส่วนเสริมแรง พันธะส่วนปลาย ทางเดินของลวดดึง และวิธีการตรวจสอบ ข้อสรุปเชิงปฏิบัติ: เลือก CDMO ที่ผลิตสายสวนแบบควบคุมทิศทางได้ซึ่งเป็นเจ้าของอินเทอร์เฟซเหล่านั้นภายใต้ระบบคุณภาพเดียว แทนที่จะประสานงานกับซัพพลายเออร์สี่รายและหวังว่าการรวมกลุ่มจะอยู่ภายในเกณฑ์ที่ยอมรับได้ สิ่งที่ CDMO การผลิตสายสวนควบคุมได้จริงคืออะไร ในโปรแกรมสายสวนแบบควบคุมทิศทางได้ CDMO ไม่ใช่ผู้จำหน่ายท่อที่มีแท่นประกอบ ควรเป็นเจ้าของการถ่ายโอนการออกแบบ การอัดขึ้นรูป การเสริมแรง การรีโฟลว์ การขึ้นรูปทิป การบูรณาการการจัดการ การพัฒนาวิธีทดสอบ การตรวจสอบกระบวนการ และการผลิตแบบอนุกรม ขอบเขตนั้นมีความสำคัญเนื่องจากการโก่งตัวเป็นเอาต์พุตระดับระบบ การเปลี่ยนแปลงการหล่อลื่นของไลเนอร์ ความตึงของสายถักเปีย หรือการรักษากาวอาจทำให้เส้นโค้งการเคลื่อนที่ของแรงเคลื่อนตัวได้เพียงพอจนทำให้ด้ามจับไม่ตรงกับความคาดหวังของแพทย์อีกต่อไป ตารางด้านล่างเป็นรายการตรวจสอบที่เป็นประโยชน์ระหว่างการรับรองคุณสมบัติของซัพพลายเออร์ ขอให้ผู้สมัครแต่ละคนทำเครื่องหมายว่าขั้นตอนใดเป็นขั้นตอนภายในองค์กร ขั้นตอนใดเป็นการรับเหมาช่วง และวิธีควบคุมพารามิเตอร์กระบวนการที่สำคัญ ณ การส่งมอบ ตารางที่ 1. ประมวลผลอินเทอร์เฟซที่ประสิทธิภาพของสายสวนควบคุมได้จะชนะหรือแพ้ ขั้นตอนกระบวนการ โหมดความล้มเหลวทั่วไป สิ่งที่ CDMO ควรควบคุม การอัดขึ้นรูป ID/OD ดริฟท์, การตกไข่, พันธะไลเนอร์อ่อน อุณหภูมิหลอมละลาย ความเร็วดึง การวัดด้วยเลเซอร์ SPC และการตรวจสอบย้อนกลับล็อต การเสริมแรง ความแปรผันของพิทช์ถักเปีย ช่องว่างคอยล์ การสิ้นสุดแบบหลวม ความตึงของสายไฟ ความครอบคลุม ระยะพิทช์ การยึดปลาย และการตรวจสอบในกระบวนการ Reflow และพันธะ แจ็คเก็ตบางลง, การดูดซับด้วยกาว, การยึดเกาะที่ปลายอ่อน โปรไฟล์ความร้อน ส่วนรองรับแมนเดรล การควบคุมการแข็งตัว และการทดสอบการลอก จับและดึงลวด ฟันเฟือง แรงเสียดทานสูง ลวดหงิกงอ รัศมีเส้นทาง การดึงกลับ การหล่อลื่น การหยุดการเคลื่อนที่ และการทดสอบการประกอบแบบเต็ม การตรวจสอบการปล่อย ผ่านการตรวจสอบด้วยสายตาแต่รู้สึกว่าใช้งานไม่ดี มุมโก่งตัว ฮิสเทรีซีสของแรงเคลื่อนที่ การตอบสนองของแรงบิด การทดสอบการรั่วและอนุภาค คำถามที่แรงกว่านั้นไม่ใช่ “คุณสร้างสายสวนนี้ได้ไหม” แต่ “แสดงแผนผังกระบวนการ คุณลักษณะที่สำคัญต่อคุณภาพ และวิธีการทดสอบที่คุณจะใช้เพื่อพิสูจน์ความสามารถในการโก่งตัวซ้ำ” โดยทั่วไป CDMO ที่สามารถตอบด้วยข้อมูล อุปกรณ์ติดตั้ง และการตรวจสอบย้อนกลับได้มักจะเตรียมการสำหรับการถ่ายโอนการออกแบบได้ดีกว่าที่ตอบด้วยแค็ตตาล็อก การออกแบบเพื่อความสามารถในการผลิตเริ่มต้นด้วยเพลา ไม่ใช่ด้ามจับ สายสวนที่บังคับทิศทางได้คือทางเดินของแรง: ที่จับ, สายดึง, วงแหวนยึด, ขดหรือสายถักแบบบีบอัด, ซับใน, แจ็คเก็ตและปลาย สายดึงไม่ได้ทำหน้าที่เพียงลำพัง มันทำให้โครงสร้างส่วนปลายตึงและบีบอัดเพลา หากซับในมีการเสียดสีไม่สม่ำเสมอหรือแจ็คเก็ตคืบคลาน ด้ามจับอาจรู้สึกแน่นในขณะที่ปลายล่าช้า การเคลื่อนไหวที่หายไปนั้นมักถูกตำหนิที่ด้ามจับ แต่สาเหตุที่แท้จริงอยู่ที่ต้นน้ำ ควรตรวจสอบการออกแบบเพลาก่อนที่จะตัดเครื่องมือ CDMO จำเป็นต้องกำหนดความหนาของผนัง มุมถักเปีย ช่องว่างคอยล์ การควบแน่นแบบรีโฟลว์ ความยาวพันธะของพื้นดิน และรัศมีการกำหนดเส้นทางลวดดึงเป็นหน้าต่างที่ควบคุม ไม่ใช่ค่าที่ระบุเพียงค่าเดียว นี่คือจุดที่การเลือกใช้วัสดุกลายมาเป็นการปฏิบัติจริง ไลเนอร์โพลีอิไมด์และ PTFE, แจ็คเก็ต PEEK, PEBA, TPU และฟลูออโรโพลีเมอร์ ต่างก็มีความสมดุลที่แตกต่างกันในด้านความแข็ง การหล่อลื่น ความสามารถในการยึดเกาะ และความเข้ากันได้ในการฆ่าเชื้อ โครงสร้างเพลาบังคับทิศทางได้ (แผนผัง) เสื้อตัวนอก ถักเปียหรือม้วน ซับแรงเสียดทานต่ำ ลูเมนแบบลวดดึง ทิปบอนด์โซน ไม่ต้องปรับขนาด สำหรับการอภิปรายเกี่ยวกับการออกแบบ-ทบทวนเท่านั้น การตรวจสอบ DFM ที่เป็นประโยชน์จะทดสอบการออกแบบกับกระบวนการ ถักเปียแบบไม่มีก้อนได้ไหม? สามารถตรวจสอบการยึดติดของทิปโดยไม่ต้องตัดชิ้นส่วนได้หรือไม่ สามารถล้างลูเมนแบบลวดดึงและทดสอบการรั่วได้หรือไม่ หากคำตอบคือไม่ แสดงว่าการออกแบบไม่พร้อมสำหรับการโอนการผลิต ไม่ว่าต้นแบบจะเบี่ยงเบนไปได้ดีแค่ไหนก็ตาม การอัดขึ้นรูปและการเสริมแรงตั้งค่าหน้าต่างการโก่งตัว การอัดขึ้นรูปจะกำหนดเส้นผ่านศูนย์กลางด้านในและด้านนอก ความร่วมศูนย์ของผนัง และการยึดติดของไลเนอร์ที่ส่วนที่เหลือของโครงสร้างสืบทอดมา การเสริมแรงจะตัดสินใจว่าเพลานั้นรับแรงบิดและแรงอัดอย่างไร มุมถักเปีย จำนวนเส้นลวด ช่องว่างคอยล์ และความครอบคลุมไม่ใช่รายละเอียดที่สวยงาม การถักเปียที่แน่นขึ้นอาจปรับปรุงการตอบสนองของแรงบิดแต่ลดช่วงปลาย; คอยล์ที่นิ่มกว่าอาจให้ความรู้สึกเรียบแต่สูญเสียความสามารถในการผลัก คำตอบที่ถูกต้องขึ้นอยู่กับกายวิภาค เส้นทางการเข้าถึง และกลไกการจับ ข้อมูลบริษัทของ LINSTANT แสดงรายการสายการผลิตการอัดรีดที่นำเข้า 15 รายการ สายการผลิต PEEK 8 รายการ และเครื่องถักเปีย สปริง และเครื่องเคลือบเกือบ 100 เครื่อง สินทรัพย์เหล่านั้นมีความสำคัญเมื่อโปรแกรมต้องการการรีดร่วม เพลาหลายลูเมน การเสริมแรงแบบถักหรือขด และการรักษาพื้นผิวในห่วงโซ่อุปทานเดียว นอกจากนี้ ยังทำให้การทำซ้ำทางวิศวกรรมตั้งแต่เนิ่นๆ ง่ายขึ้นในการจัดกำหนดการ เนื่องจากขั้นตอนการเสริมเพลา การเสริมแรง และการเคลือบไม่จำเป็นต้องเคลื่อนที่ระหว่างผู้จำหน่ายที่แยกกันสำหรับทุกๆ บิลด์ ท่อเสริมแบบถักเปียสำหรับเพลาสายสวน โลหะหรือเส้นใยถักแบบฝังระหว่างชั้นรองรับแรงดันระเบิด ความแข็งแรงของคอลัมน์ และการส่งแรงบิด ทำให้เกี่ยวข้องกับเพลาสายสวนเสริมแรงและโครงสร้างปลอกบังคับทิศทางได้ ดูผลิตภัณฑ์ → ปลอกบังคับเลี้ยวได้เพื่อการโก่งตัวระยะไกลแบบปรับได้ จับคู่การเสริมแรงเพลาแบบถักเข้ากับปลายส่วนปลายแบบปรับได้ ปลายโค้งมน และซับใน PTFE เหมาะสำหรับสรีรวิทยาไฟฟ้า การเข้าถึงหลอดเลือดและระบบทางเดินปัสสาวะซึ่งการโก่งตัวที่แม่นยำมีความสำคัญ ดูผลิตภัณฑ์ → สำหรับปลอกบังคับทิศทางได้และสายสวนที่งอได้ ควรพัฒนาเพลาเสริมและปลายที่งอได้ร่วมกัน ซัพพลายเออร์ที่สามารถปรับแต่งการถักเปีย คอยล์ และรีโฟลว์ในหน้าต่างกระบวนการเดียวกันจะดีกว่าเพื่อให้แรงโก่งตัวสม่ำเสมอจากล็อตหนึ่งไปอีกล็อตหนึ่ง การประสานส่วนปลาย การเรียงกลับ และการรวมส่วนมือจับ: ตำแหน่งที่การเคลื่อนไหวหายไปปรากฏขึ้น ปลายส่วนปลายเป็นส่วนที่ได้รับการตรวจสอบมากที่สุดของสายสวนที่สามารถบังคับทิศทางได้และมักจะเป็นการให้อภัยน้อยที่สุด Reflow สามารถทำให้แจ็คเก็ตบางลงในบริเวณที่มีพันธะ กาวสามารถดูดซับเข้าไปในรู; วงแหวนดึงสามารถเคลื่อนที่ได้ภายใต้ภาระแบบวนรอบ แต่ละประเด็นอาจผ่านการตรวจเช็คด้วยสายตา แต่เปลี่ยนเส้นโค้งแรง-เคลื่อนที่ CDMO ควรควบคุมโปรไฟล์การระบายความร้อน การรองรับแมนเดรล การบ่มด้วยกาว และการตรวจสอบแนวพันธะเป็นกระบวนการที่ได้รับการตรวจสอบความถูกต้อง การรวมด้ามจับทำให้เกิดชุดตัวแปรอีกชุดหนึ่ง: การดึงลวดดึง รัศมีเส้นทาง การหล่อลื่น การหยุดการเคลื่อนที่ และการคลายความเครียด ด้ามจับที่ให้ความรู้สึกเรียบบนม้านั่งอาจเกิดฟันเฟืองหลังการฆ่าเชื้อหรือการขนส่ง หากเส้นทางสายไฟไม่ถูกจำกัด ทีมผู้ผลิตจึงควรทดสอบการประกอบทั้งชุด ไม่ใช่เฉพาะเพลาเท่านั้น มุมโก่งเทียบกับการเคลื่อนที่ของด้ามจับ ฮิสเทรีซิส ความแข็งแรงการลอกของพันธะส่วนปลาย การรั่วไหล การแตกออก และความสะอาดของอนุภาคอยู่ในแผนการปล่อยเดียวกัน Micro Catheter สำหรับการเข้าถึงหลอดเลือดขนาดเล็กและหลอดเลือด สายสวนเสริมขนาดเล็กที่มีความแข็งและการเปลี่ยนเส้นผ่านศูนย์กลางที่ปรับแต่งได้และมีปลายโค้งมน เกี่ยวข้องกับแพลตฟอร์มของระบบประสาทและหลอดเลือดและหลอดเลือดหัวใจที่ความรู้สึกส่วนปลายและความแม่นยำมีความสำคัญ ดูผลิตภัณฑ์ → สำหรับแพลตฟอร์มที่ใช้สายสวนขนาดเล็ก ระดับความคลาดเคลื่อนที่ยอมรับได้จะให้อภัยน้อยลงไปอีก การเปลี่ยนแปลงเล็กน้อยของแรงเสียดทานของไลเนอร์หรือความหนาของการยึดติดของปลายสามารถครอบงำความรู้สึกที่ปลายส่วนปลายได้ นั่นคือเหตุผลว่าทำไม CDMO ที่มีประสบการณ์เกี่ยวกับสายสวนขนาดเล็กภายในองค์กรจึงมีประโยชน์ในระหว่างการทบทวนการออกแบบ ไม่เพียงแต่ในการผลิตแบบอนุกรมเท่านั้น การควบคุมคุณภาพเฉพาะสำหรับอุปกรณ์ควบคุมทิศทางได้ จำเป็นต้องมีใบรับรอง ISO 13485:2016 โดยทั่วไปแต่ยังไม่เพียงพอ แนวทางการตรวจสอบควรเชื่อมต่อปัจจัยการออกแบบเข้ากับการควบคุมกระบวนการและการทดสอบการปล่อย สำหรับสายสวนที่บังคับทิศทางได้ นั่นหมายถึงการวัดคุณลักษณะที่มีอิทธิพลต่อการควบคุม: ช่วงการโก่งตัว ฮิสเทรีซิสของแรงเคลื่อนที่ การตอบสนองของแรงบิด รัศมีการหักงอ ความแข็งแรงของการยึดเกาะของส่วนปลาย การรั่วไหล และความสะอาดของอนุภาค หลักฐานที่เป็นประโยชน์ได้แก่: เกจ R&R สำหรับฟิกซ์เจอร์วัดระยะโก่ง ไม่ใช่แค่ใบรับรองการสอบเทียบ IQ/OQ/PQ สำหรับการจัดเรียงใหม่ การติดประสาน การเคลือบ และการประกอบมือจับ การตรวจสอบย้อนกลับล็อตตั้งแต่ล็อตโพลีเมอร์ไปจนถึงการประกอบย่อยที่เสร็จสมบูรณ์ การควบคุมการเปลี่ยนแปลงที่ทำให้เกิดการตรวจสอบความถูกต้องอีกครั้งเมื่อไลเนอร์ เปีย หรือกาวมีการเปลี่ยนแปลง บันทึกค่าเบี่ยงเบนและ CAPA ที่แสดงให้เห็นว่ามีการดริฟท์อย่างไร อย่ายอมรับการตรวจสอบขั้นสุดท้ายที่ตรวจสอบรูปลักษณ์ภายนอกและมุมโก่งตัวเดียวเท่านั้น สายสวนที่สามารถบังคับทิศทางได้สามารถผ่านการทดสอบดังกล่าวได้และยังคงมีการตอบสนองสัมผัสที่ไม่ดี วิธีคลายควรจับทิศทางของแรง เพราะนั่นคือสิ่งที่แพทย์รู้สึก การปรับขนาดจากงานสร้างทางคลินิกไปจนถึงปริมาณเชิงพาณิชย์ การขยายขนาดเผยให้เห็นการพึ่งพาผู้ปฏิบัติงาน อุปกรณ์ติดตั้ง และการปรับเปลี่ยนอย่างไม่เป็นทางการที่ซ่อนอยู่ กระบวนการที่ต้องอาศัยความรู้สึกของช่างเทคนิคในการแข็งตัวของกาวหรือความตึงของเกลียวยังไม่พร้อมสำหรับการผลิตเชิงพาณิชย์ CDMO ควรหยุดช่วงกระบวนการ คัดเลือกอุปกรณ์ติดตั้ง กำหนดขีดจำกัด SPC และกำหนดวิธีจัดการกับความเบี่ยงเบนก่อนล็อตเชิงพาณิชย์ล็อตแรก การอ้างสิทธิ์กำลังการผลิตจะมีประโยชน์เมื่อเชื่อมต่อกับผลิตภัณฑ์เท่านั้น LINSTANT รายงานห้องปลอดเชื้อ GMP เกือบ 20,000 ตารางเมตร, สายการอัดรีดนำเข้า 15 สาย, สายการอัดรีด PEEK 8 สาย, สายฉีดขึ้นรูป 2 สาย, เครื่องถักเปีย, สปริงและเครื่องเคลือบเกือบ 100 เครื่อง และชุดการเชื่อมและการขึ้นรูป 40 ชุด แผนภูมิด้านล่างสรุปทรัพยากรอุปกรณ์ที่รายงานเหล่านั้น ทรัพยากรกระบวนการ LINSTANT (ข้อมูลบริษัท) จำนวนอุปกรณ์ที่รายงานในโปรไฟล์บริษัท นำเข้าสายการอัดรีด 15 สายการอัดรีด PEEK 8 ถักเปีย/สปริง/เคลือบ ➤100 ชุดเชื่อม/ขึ้นรูป 40 รูปการถักเปีย/สปริง/การเคลือบเป็นตัวเลขโดยประมาณ จำนวนอื่นๆ ตามที่รายงาน คำถามเชิงปฏิบัติคือทรัพย์สินเหล่านั้นมีคุณสมบัติอย่างไรสำหรับสายสวนแบบบังคับทิศทางได้โดยเฉพาะ ขอการศึกษาความสามารถของกระบวนการ รายการอุปกรณ์ แผนความเข้ากันได้ของการฆ่าเชื้อ และแผนฉุกเฉินสำหรับความล้มเหลวจุดเดียว นั่นเป็นตัวทำนายประสิทธิภาพการเปิดตัวได้ดีกว่าตัวเลขความจุพาดหัว โดยที่ LINSTANT เหมาะกับโปรแกรมสายสวนแบบควบคุมได้ Ningbo LINSTANT Polymer Materials Co., Ltd. ก่อตั้งขึ้นในปี 2014 และได้เติบโตขึ้นเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติด้วยพนักงานมืออาชีพมากกว่า 500 คน บริษัทมุ่งมั่นที่จะก้าวข้ามบทบาทของซัพพลายเออร์ชิ้นส่วนแบบดั้งเดิม โดยมุ่งมั่นที่จะกลายเป็นส่วนสำคัญของผลิตภัณฑ์ของลูกค้า ตั้งแต่การจับคู่ที่แม่นยำในระหว่างขั้นตอนการออกแบบการทำงานร่วมกันไปจนถึงการรับประกันความน่าเชื่อถือในระหว่างการผลิต LINSTANT บูรณาการอย่างลึกซึ้งเข้ากับห่วงโซ่คุณค่าหลักของผลิตภัณฑ์ของลูกค้า โดยเปลี่ยนเทคโนโลยีสายสวนให้กลายเป็นข้อได้เปรียบทางการแข่งขันหลักสำหรับผลิตภัณฑ์ของตน ด้วยนวัตกรรมทางเทคโนโลยีที่ต่อเนื่องและการควบคุมคุณภาพอย่างเข้มงวด เราสามารถจัดหาโซลูชั่นระบบสายสวนแบบกำหนดเองที่ปลอดภัย แม่นยำยิ่งขึ้น และมีเทคโนโลยีขั้นสูงให้กับบริษัทอุปกรณ์ทางการแพทย์ได้ การวางตำแหน่งดังกล่าวเกี่ยวข้องกับการผลิตสายสวนแบบควบคุมทิศทางได้ เนื่องจากงานตั้งอยู่ระหว่างการจัดหาส่วนประกอบและการประกอบอุปกรณ์สำเร็จรูป โมเดล OEM/ODM ของ LINSTANT ครอบคลุมถึงการอัดขึ้นรูป การเสริมแรง การประมวลผลขั้นที่สอง และการประกอบย่อยสายสวน ด้วยมาตรฐาน ISO 13485:2016 และการควบคุมห้องปลอดเชื้อ GMP ทีมที่ต้องการ CDMO เพื่อเข้าร่วมในการถ่ายโอนการออกแบบสามารถตรวจสอบได้ หน้าการพัฒนาสายสวน OEM/ODM ก่อนการทบทวนทางเทคนิคครั้งแรก คำถามที่พบบ่อย: การผลิตสายสวนแบบควบคุมได้และการเลือก CDMO ไตรมาสที่ 1 CDMO ที่ผลิตสายสวนแบบควบคุมทิศทางได้ทำหน้าที่อะไร โดยจะจัดการการถ่ายโอนการออกแบบ การอัดขึ้นรูป การเสริมแรง การยึดทิป การบูรณาการการจัดการ การตรวจสอบ และการผลิตแบบอนุกรมภายใต้ระบบคุณภาพเดียว แทนที่จะจัดหาเฉพาะท่อเท่านั้น ไตรมาสที่ 2 สายสวนแบบบังคับทิศทางได้แตกต่างจากสายสวนนำทางอย่างไร? สายสวนนำทางช่วยให้ท่อร้อยสายมีเสถียรภาพ สายสวนแบบบังคับทิศทางได้จะเพิ่มลวดดึงหรือปลายแบบงอได้ เพื่อให้แพทย์สามารถจัดรูปทรงปลายส่วนปลายได้อย่างแข็งขัน บางแพลตฟอร์มรวมทั้งสองฟังก์ชันเข้าด้วยกัน ไตรมาสที่ 3 วัสดุใดบ้างที่ใช้ในเพลาสายสวนแบบงอได้ ตัวเลือกทั่วไป ได้แก่ ไลเนอร์โพลีอิไมด์หรือ PTFE การเสริมแรงแบบถักเปียหรือขดลวดสแตนเลส และแจ็คเก็ต PEEK, PEBA, TPU หรือฟลูออโรโพลีเมอร์ การเลือกขึ้นอยู่กับความแข็ง ความหล่อลื่น ความสามารถในการยึดติด และการฆ่าเชื้อ ไตรมาสที่ 4 คุณจะตรวจสอบการโก่งตัวของทิปและความล้าของลวดดึงได้อย่างไร สร้างอุปกรณ์จับยึดที่วัดมุมการโก่งตัวเทียบกับการเคลื่อนที่ของด้ามจับ ฮิสเทรีซิส และโหลดลวดดึงแบบวน เชื่อมโยงวิธีการออกแบบอินพุตด้วยเกจ R&R และการตรวจสอบกระบวนการภายใต้ ISO 13485 คำถามที่ 5 CDMO สามารถรองรับการสร้างและขยายผลทางคลินิกในปริมาณน้อยได้หรือไม่ ใช่ ถ้าใช้กรอบเวลากระบวนการเดียวกันตั้งแต่ล็อตนำร่องไปจนถึงล็อตเชิงพาณิชย์ สอบถามว่าอุปกรณ์ติดตั้ง ผู้ควบคุมเครื่อง SPC และการควบคุมการเปลี่ยนแปลงได้รับการจัดการระหว่างเฟสอย่างไร คำถามที่ 6 ฉันควรถามอะไรก่อนที่จะถ่ายโอนการออกแบบสายสวนแบบควบคุมทิศทางได้ ขอแผนผังกระบวนการ คุณลักษณะที่สำคัญต่อคุณภาพ การตรวจสอบพันธะและการรีโฟลว์ ความเป็นเจ้าของวิธีทดสอบ ความสามารถในการตรวจสอบย้อนกลับ และแผนการควบคุมการเปลี่ยนแปลงสำหรับไลเนอร์ เปีย และสารยึดติด หากคุณกำลังเปรียบเทียบ CDMO ที่ผลิตสายสวนแบบควบคุมทิศทางได้กับปลอกหุ้มแบบเบี่ยงเบนได้ ไมโครสายสวน หรือแท่นนำทาง ให้เริ่มต้นด้วยแผนผังกระบวนการ แทนที่จะเริ่มจากโบรชัวร์ ทีมวิศวกรของ LINSTANT สามารถตรวจสอบการก่อสร้างเพลา การเสริมแรง การยึดปลาย และแผนการตรวจสอบโดยเทียบกับปัจจัยการออกแบบของคุณ ติดต่อ LINSTANT เพื่อหารือเกี่ยวกับโครงการสายสวนที่ควบคุมทิศทางได้ .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026คู่มือท่อ HPLC: วิธีเลือกเส้นผ่านศูนย์กลางภายใน วัสดุ ข้อต่อ และคุณภาพการตัดวิธีการประจำเริ่มแบ่งจุดสูงสุดในไม่กี่นาทีหลังจากที่วิศวกรบริการเปลี่ยนท่อ 0.005 ในสายถ่ายโอนเป็นความยาว 0.017 ในท่อที่เขาบังเอิญมีในกระเป๋า คอลัมน์ เฟสเคลื่อนที่ และการไล่ระดับสีไม่ได้ถูกแตะต้อง ปริมาตรที่เพิ่มขึ้นประมาณ 40 ไมโครลิตรระหว่างหัวฉีดและหัวคอลัมน์ก็เพียงพอแล้วที่จะทำลายการแยกตัว นั่นคือประเด็นสั้นๆ ของสิ่งที่สำคัญกับท่อ HPLC: เส้นผ่านศูนย์กลางด้านใน คุณภาพการตัด และการปรับแต่งให้เหมาะสม ตัดสินผลลัพธ์มากกว่าชื่อบนคอยล์ วัสดุจะตัดสินว่าการวิเคราะห์ของคุณรอดจากการสัมผัสกับเส้นทางการไหลหรือไม่ ส่วนด้านล่างนี้ครอบคลุมถึงวิธีการเลือกตัวแปรแต่ละตัว โหมดความล้มเหลวทั่วไปมีลักษณะอย่างไร และวิธีการระบุท่อโพลีเมอร์สำหรับส่วนประกอบของไหลและอุปกรณ์ทางการแพทย์ ท่อ HPLC ทำอะไรภายในเส้นทางการไหล การต่อท่อในโครมาโตกราฟีของเหลวทำหน้าที่สามงานพร้อมกัน ประกอบด้วยแรงดันของระบบ ทำให้ปริมาตรของคอลัมน์พิเศษต่ำ และต้องไม่ดูดซับ เร่งปฏิกิริยา หรือชะล้างลงในกระแสที่ไหลผ่าน การเชื่อมต่อที่สมบูรณ์แบบทางเคมีแต่กว้างเกินไปทางกายภาพจะทำให้จุดสูงสุดกว้างขึ้น การเชื่อมต่อที่แคบและเฉื่อยแต่ตัดไม่ดีจะรั่วไหลที่ความดัน คู่มือการเลือกผู้จัดจำหน่ายจะใส่ตัวเลขไว้ในข้อกำหนดสองข้อแรก สำหรับคอลัมน์เจาะแคบประสิทธิภาพสูง ท่อ ID 0.12 มม. (ประมาณ 0.005 นิ้ว) เป็นคำแนะนำมาตรฐาน ในขณะที่คอลัมน์ทั่วไปขนาด 4.6 มม. ทน ID 0.17 มม. (0.007 นิ้ว) สิ่งใดก็ตามที่กว้างขึ้นจะเพิ่มปริมาณการผสมที่คอลัมน์ไม่สามารถยกเลิกได้ ปั๊ม หัวฉีด คอลัมน์ เครื่องตรวจจับ การวิ่งที่สั้นกว่าด้วย ID ที่เล็กกว่าทำให้จุดสูงสุดคมชัด ทุกส่วนของเส้นเลือดฝอยระหว่างหัวฉีดและคอลัมน์จะเพิ่มปริมาตรก่อนที่ตัวอย่างจะถึงเฟสที่หยุดนิ่ง เลขคณิตไม่ยอมให้อภัย เส้น ID 0.020 นิ้วจุน้ำได้ประมาณ 203 ไมโครลิตรต่อเมตร ในขณะที่เส้น ID 0.005 นิ้วจุน้ำได้ 12.7 ไมโครลิตรต่อเมตร เส้นกว้างสิบเซนติเมตรจึงบวกประมาณ 20 ไมโครลิตร ซึ่งเป็นประมาณ 1.2 เปอร์เซ็นต์ของปริมาตรโมฆะ 1.6 มล. ของคอลัมน์ขนาด 150 x 4.6 มม. ที่อัดแน่นไปด้วยอนุภาค 5 ไมโครเมตร ใส่ 20 ไมโครลิตรเท่าเดิมบนคอลัมน์ขนาด 150 x 2.1 มม. และปริมาตรจะใกล้เคียงกับ 6 เปอร์เซ็นต์ของปริมาตรช่องว่าง ซึ่งเพียงพอที่จะลดความละเอียดลงอย่างเห็นได้ชัดบนจุดสูงสุดที่ชะล้างเร็ว เส้นผ่านศูนย์กลางภายใน: ตัวแปรที่เคลื่อนยอดเขาของคุณ ID ที่น้อยกว่าหมายถึงการกระจายตัวน้อยลงแต่มีแรงดันต้านสูงขึ้น และบทลงโทษมีความรุนแรงเนื่องจากแรงดันตกคร่อมจะขยายขนาดด้วยกำลังที่สี่ของรัศมีภายใน การลด ID ลงครึ่งหนึ่งจะคูณแรงดันตกคร่อมด้วยสิบหกสำหรับการไหลและความยาวที่เท่ากัน แผนภูมิทั้งสองด้านล่างแสดงข้อดีข้อเสียของขนาดการเชื่อมต่อทั่วไปทั้งสองด้าน ความดันลดลงต่อเมตรของท่อ (น้ำ 1 มล./นาที 25 °C) 0.005 นิ้ว (127 µm) 337 ปอนด์ต่อตารางนิ้ว 0.007 นิ้ว (178 µm) 88 ปอนด์ต่อตารางนิ้ว 0.010 นิ้ว (254 µm) 21 ปอนด์ต่อตารางนิ้ว 0.020 นิ้ว (508 µm) 1.3 ปอนด์ต่อตารางนิ้ว 0.030 นิ้ว (762 µm) 0.26 ปอนด์ต่อตารางนิ้ว แท่งกราฟใช้มาตราส่วนลอการิทึมเนื่องจากค่าขยายมากกว่าสามลำดับความสำคัญ ตัวเลขคำนวณจากความสัมพันธ์ของฮาเกิน-ปัวเซยสำหรับน้ำที่อุณหภูมิ 25 °C; เฟสเคลื่อนที่จริงที่มีความหนืดสูงกว่าจะเพิ่มทุกค่าตามสัดส่วน ปริมาตรภายในของท่อเดินตามเส้นผ่านศูนย์กลางภายใน ปริมาตร (ไมโครลิตร) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 ความยาวท่อ (ม.) ปริมาตรเพิ่มขึ้นเป็นเส้นตรงตามความยาวแต่เพิ่มขึ้นด้วยกำลังสองของเส้นผ่านศูนย์กลางภายใน 0.005 นิ้ว ID: 12.7 ไมโครลิตร/ม 0.010 นิ้ว ID: 50.7 ไมโครลิตร/ม 0.020 นิ้ว ID: 202.7 µL/m จับคู่ ID กับรูปแบบคอลัมน์: 0.005 ถึง 0.007 นิ้วสำหรับคอลัมน์ 4.6 มม. และ 0.005 นิ้วหรือแคบกว่าสำหรับรูปแบบ 2.1 มม. และเล็กกว่า ทำให้การวิ่งแต่ละครั้งสั้นที่สุดเท่าที่รูปแบบเครื่องมือจะเอื้ออำนวย เนื่องจากปริมาตรและแรงกดจะลดลงตามความยาว ใช้ปลาย ID เดียวเพื่อสิ้นสุดเมื่อเป็นไปได้ ส่วนกว้างถัดจากส่วนแคบจะทำหน้าที่เป็นห้องผสม โปรดจำไว้ว่าแรงดันตกคร่อมจะเพิ่มขึ้นตามความหนืดของเฟสเคลื่อนที่ ดังนั้นคอลัมน์ที่แช่เย็นหรือตัวปรับความหนืดจะถึงขีดจำกัดของปั๊มเร็วขึ้น วัสดุ: แต่ละตัวเลือกให้อะไร ไม่มีวัสดุท่อใดชนะในทุกแกน สเตนเลสเป็นค่าเริ่มต้นเนื่องจากสามารถทนแรงกดดันและทนทานต่อตัวทำละลายได้เกือบทุกชนิด แต่สามารถดูดซับหรือเร่งปฏิกิริยาสารวิเคราะห์ที่ไวต่อโลหะได้ ท่อโพลีเมอร์แก้ปัญหาดังกล่าวได้ แต่แลกกับแรงกดดันด้านบน และฟลูออโรโพลีเมอร์ทำให้เกิดความท้าทายในการคืบและการปิดผนึกที่ผู้ใช้เหล็กไม่เคยนึกถึงมาก่อน ช่วงการทำงานเป็นค่าทั่วไป ยืนยันความเข้ากันได้ของแรงดันและตัวทำละลายกับผู้จำหน่ายท่อสำหรับ ID ความหนาของผนัง และอุณหภูมิที่แน่นอน วัสดุท่อ บทบาททั่วไป ความกดดันในการทำงาน ข้อควรระวังในทางปฏิบัติ สแตนเลส 316 การเชื่อมต่อการวิเคราะห์และ UHPLC มาตรฐาน ใช้เป็นประจำในแท่งที่มีราคาสูงหลายร้อยถึงหลายพันพร้อมปลอกที่เข้าคู่กัน สารวิเคราะห์ที่ไวต่อโลหะอาจดูดซับหรือทำปฏิกิริยา ปลอกโลหะที่ไม่ตรงกันทำให้เกิดการรั่วไหลหรือปริมาตรตาย แอบมอง เส้นทางการไหลที่ปราศจากโลหะและเข้ากันได้ทางชีวภาพ โดยปกติแล้วอุณหภูมิจะลดลงสองสามร้อยบาร์ โดยจะลดลงตามอุณหภูมิและค่าไอดีที่เพิ่มขึ้น ขีดจำกัดความเข้ากันได้ของตัวทำละลายกับตัวทำละลายคลอรีนและ DMSO บางชนิด เพดานต่ำกว่าเหล็ก PTFE และ FEP การถ่ายโอนแรงดันต่ำและการบริการที่มีฤทธิ์กัดกร่อน แรงดันต่ำเท่านั้น ต่ำกว่า 30 บาร์ในการกำหนดค่าส่วนใหญ่ คืบคลานภายใต้ภาระที่ต่อเนื่อง ต้องตัดปลายให้ตรงเพื่อปิดผนึก ซิลิกาผสมเคลือบโพลีอิไมด์ การเชื่อมต่อประสิทธิภาพสูงและการกระจายตัวต่ำ แรงดันสูงเมื่อเตรียมปลายอย่างถูกต้อง เปราะบาง; การเคลือบที่เสียหายหรือปลายตัดที่บิ่นทำให้เกิดการแตกหัก ระดับความดัน ความเฉื่อยทางเคมี ความยืดหยุ่น การตัดและการจับเจ่า ความโปร่งใส จุดแข็งสัมพัทธ์ของวัสดุเส้นทางการไหลที่พบมากที่สุดสามชนิด ตัดสินตามเกณฑ์ที่กำหนดความทนทานของวิธีการในแต่ละวัน สแตนเลส 316 แอบมอง PTFE / FEP การเลือกระหว่างแท่นทำงานโพลีเมอร์ทั้งสองนั้นเป็นเรื่องปกติพอที่จะสมควรได้รับการเปรียบเทียบในตัวมันเอง เราเก็บรายละเอียดภาษาธรรมดาของ ท่อ PTFE กับท่อ PEEK สำหรับทีมที่ยังตัดสินใจอยู่ คำตอบสั้นๆ ก็คือ PEEK จะชนะในทุกที่ที่ความดันและความเสถียรของมิติมีความสำคัญ และ PTFE จะชนะเมื่อความต้านทานต่อสารเคมีและต้นทุนต่อเมตรต่ำมีความสำคัญมากกว่า ฟิตติ้ง ปลอกโลหะ และคุณภาพการตัด ผู้ผลิตอุปกรณ์ติดตั้งลดการร้องเรียนเกี่ยวกับท่อ HPLC ส่วนใหญ่ด้วยสาเหตุสองประการ: การรั่วไหลและปริมาตรเสีย ทั้งสองมักจะย้อนกลับไปที่จุดเดียวกัน นั่นคือปลอกโลหะที่ไม่ผนึกที่ปลายท่อหรือปลายที่ไม่เป็นสี่เหลี่ยมจัตุรัสกับแกน ตัดด้วยเครื่องตัดท่อที่ทำขึ้นโดยเฉพาะ แทนที่จะใช้ใบมีดหรือเครื่องตัดด้านข้าง ปลายที่เป็นมุมหรือเป็นเสี้ยนจะไม่ปิดผนึก และไม่มีแรงบิดมากพอที่จะแก้ไขได้ วางปลอกโลหะไว้ที่การเชื่อมต่อครั้งแรก และจับคู่น็อตและปลอกโลหะไว้ด้วยกัน ปลอกโลหะที่นำกลับมาใช้ใหม่บนพอร์ตอื่นเป็นแหล่งที่เชื่อถือได้ของการรั่วไหล ปฏิบัติตามขั้นตอนการขันแน่นของผู้ผลิต น็อตโพลีเมอร์จะเสียรูปอย่างถาวรเมื่อขันแน่นเกินไป และปลอกโลหะที่ขันด้วยมือเท่านั้นจะลื่นไถลภายใต้แรงกด ดูที่นั่งของปลอกโลหะเพื่อหาปริมาตรที่ตาย: หากท่ออยู่ด้านล่างก่อนที่ปลอกโลหะจะเข้าที่ ช่องว่างที่เหลือจะกลายเป็นห้องผสมที่ด้านหน้าของคอลัมน์ ทดสอบแรงกดด้วยข้อจำกัดของเส้นเลือดฝอยแทนคอลัมน์ก่อนที่คุณจะกำหนดวิธีการจริงกับการเชื่อมต่อใหม่ การระบุท่อโพลีเมอร์สำหรับส่วนประกอบของไหลและการแพทย์ วัสดุที่ใช้ในเส้นทางการไหลของ HPLC, PEEK, PTFE, FEP, PFA และโพลีอิไมด์ เป็นตระกูลโพลีเมอร์เดียวกันกับที่ผู้ผลิตอุปกรณ์ทางการแพทย์ระบุไว้สำหรับเพลาสายสวน ไลเนอร์ และปลอกเสริมแรง การทับซ้อนกันนั้นไม่ใช่เรื่องบังเอิญ: การใช้งานทั้งสองประเภทให้ค่าพิกัดความเผื่อขนาดที่จำกัด ปลายการตัดที่สะอาด และความสม่ำเสมอในแต่ละชุด Ningbo LINSTANT Polymer Materials Co., Ltd. ทำการอัดรีดวัสดุเหล่านั้นอย่างแน่นอน แคตตาล็อกท่อของเราครอบคลุมถึงท่อ PEEK, ท่อโพลีอิไมด์, PTFE และการอัดขึ้นรูปฟลูออโรโพลีเมอร์อื่นๆ โครงสร้างหลายชั้นและหลายลูเมน และเพลาเสริมหรือแบบถัก โดยมีการทำงานขั้นที่สอง เช่น การตัด การพลิกคว่ำ และการหดตัวด้วยความร้อนในขั้นตอนการทำงานเดียวกัน ข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้โดยทั่วไปเกี่ยวกับ ID และความหนาของผนังจะมีการพูดคุยกันในขั้นตอนการเสนอราคาแทนที่จะสันนิษฐานไว้ เนื่องจากการเปลี่ยนแปลง 0.02 มม. มีความสำคัญในเส้นเลือดฝอย 0.5 มม. มากกว่าในท่อระบายขนาด 12 มม. แอบมอง Tubing for High-Temperature Medical and Aerospace Applications แอบมอง tubing offers tight tolerances, high-temperature stability, and biocompatibility for cardiovascular, spinal, and other demanding medical applications. ดูผลิตภัณฑ์ → ท่ออัดรีด PTFE สำหรับสายสวนและระบบจัดส่ง ท่ออัดขึ้นรูป PTFE ผสมผสานการหล่อลื่น ความทนทานต่อสารเคมี และความเข้ากันได้ทางชีวภาพ ทำให้เกี่ยวข้องกับสายสวน ระบบนำส่งในหลอดเลือด และอุปกรณ์เสริมแบบใช้แล้วทิ้ง ดูผลิตภัณฑ์ → ท่อโพลีอิไมด์ทางการแพทย์สำหรับส่วนประกอบสายสวนขนาดเล็ก ท่อโพลีอิไมด์ทางการแพทย์รองรับผนังบาง เส้นผ่านศูนย์กลางภายในขนาดเล็ก และทนต่ออุณหภูมิสูงสำหรับสายสวน อิเล็กโทรสรีรวิทยา และระบบนำส่งขดลวด ดูผลิตภัณฑ์ → ทีมอุปกรณ์การแพทย์ยังใช้โครมาโทกราฟีของเหลวในระหว่างการควบคุมคุณภาพ เช่น เมื่อตรวจปริมาณสารเคลือบยาบนพื้นผิวบอลลูน หรือตรวจสอบโมโนเมอร์ที่ตกค้างหลังจากการฆ่าเชื้อ ท่อภายในเส้นทางของไหลของอุปกรณ์นั้นและท่อภายในอุปกรณ์ที่กำลังทดสอบมาจากวัสดุศาสตร์แบบเดียวกัน ซึ่งเป็นสาเหตุที่เราถือว่าความสม่ำเสมอของมิติและความสามารถในการตรวจสอบย้อนกลับเป็นปัญหาเดียวมากกว่าสอง หากโครงการของคุณต้องการการอัดขึ้นรูป การเคลือบ หรือการประกอบแบบเอาท์ซอร์สตามสั่ง เรา บริการพัฒนา OEM และ ODM ครอบคลุมการสนับสนุนการออกแบบจนถึงการผลิตแบบอนุกรมภายใต้ระบบคุณภาพ ISO 13485:2016 เกี่ยวกับ Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. ก่อตั้งขึ้นในปี 2014 และได้เติบโตขึ้นเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติด้วยพนักงานมืออาชีพมากกว่า 500 คน บริษัทมุ่งมั่นที่จะก้าวข้ามบทบาทของซัพพลายเออร์ชิ้นส่วนแบบดั้งเดิม โดยมุ่งมั่นที่จะกลายเป็นส่วนสำคัญของผลิตภัณฑ์ของลูกค้า ตั้งแต่การจับคู่ที่แม่นยำในระหว่างขั้นตอนการออกแบบการทำงานร่วมกันไปจนถึงการรับประกันความน่าเชื่อถือในระหว่างการผลิต LINSTANT บูรณาการอย่างลึกซึ้งเข้ากับห่วงโซ่คุณค่าหลักของผลิตภัณฑ์ของลูกค้า โดยเปลี่ยนเทคโนโลยีสายสวนให้กลายเป็นข้อได้เปรียบทางการแข่งขันหลักสำหรับผลิตภัณฑ์ของตน ด้วยนวัตกรรมทางเทคโนโลยีที่ต่อเนื่องและการควบคุมคุณภาพอย่างเข้มงวด เราสามารถจัดหาโซลูชั่นระบบสายสวนแบบกำหนดเองที่ปลอดภัย แม่นยำยิ่งขึ้น และมีเทคโนโลยีขั้นสูงให้กับบริษัทอุปกรณ์ทางการแพทย์ได้ คำถามที่พบบ่อยเกี่ยวกับท่อ HPLC ไตรมาสที่ 1 เส้นผ่านศูนย์กลางภายในที่ดีที่สุดสำหรับท่อ HPLC คืออะไร ใช้ ID 0.005 ถึง 0.007 สำหรับคอลัมน์ 4.6 มม. และ 0.005 นิ้วหรือแคบกว่าสำหรับรูปแบบ 2.1 มม. เลือก ID ที่เล็กที่สุดที่แรงดันปั๊มสามารถรองรับได้เสมอ ไตรมาสที่ 2 ท่อ PEEK กับท่อสแตนเลส ฉันควรใช้อะไร? แอบมอง for metal-sensitive analytes and biocompatible paths, stainless steel where you need maximum pressure and solvent tolerance. Check solvent compatibility before switching. ไตรมาสที่ 3 ท่อ PEEK สามารถรองรับแรงดันได้เท่าใด โดยทั่วไปคือไม่กี่ร้อยบาร์ โดยมีขีดจำกัดที่แน่นอนขึ้นอยู่กับ ID ความหนาของผนัง และอุณหภูมิ จะต่ำกว่าการเชื่อมต่อสแตนเลสที่ตรงกันเสมอ ไตรมาสที่ 4 ฉันจะตัดท่อ HPLC โดยไม่สร้างปริมาตรที่เสียได้อย่างไร ใช้คัตเตอร์ตัดท่อโดยเฉพาะ ตรวจสอบส่วนปลายภายใต้การขยาย และทิ้งรอยตัดใดๆ ที่มีเสี้ยนหรือมุมเอียง ปลอกหุ้มที่นั่งปลายสี่เหลี่ยมอย่างถูกต้อง คำถามที่ 5 ควรเปลี่ยนปลอก HPLC บ่อยแค่ไหน? เปลี่ยนใหม่ทุกครั้งที่การเชื่อมต่อถูกย้ายไปยังพอร์ตอื่น หรือเมื่อสัญญาณแรกของสัญญาณร้องไห้ Ferrules เป็นวัสดุสิ้นเปลือง ไม่ใช่ฮาร์ดแวร์ถาวร คำถามที่ 6 ทำไมพีคถึงมีหางหลังจากเปลี่ยนท่อ? โดยปกติแล้วจะมีปริมาตรคอลัมน์เพิ่มเติมจาก ID ที่กว้างขึ้น การวิ่งระยะยาว หรือช่องว่างที่ที่นั่งปลอกโลหะ วัดระดับเสียงและลดเส้นทางให้สั้นลงก่อนสัมผัสวิธี .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026การเลือกท่อ UHPLC: PEEK, PTFE และ FEP ID, ฟิตติ้ง และ Dead Volumeระบบ UHPLC ทำงานที่ 600 บาร์จนถึงความยาว 10 ซม. หรือ 0.005 นิ้ว ท่อ ID กำลังกักเฟสเคลื่อนที่ประมาณ 1.3 µL ภายในเส้นนั้น แทนที่ด้วยความยาวเท่ากันที่ 0.020 นิ้ว ท่อ ID และสายบรรจุได้ประมาณ 20 µL ไม่มีอะไรเปลี่ยนแปลง แต่ความกว้างสูงสุด เวลาการเก็บรักษา และจำนวนแผ่นที่ชัดเจนทั้งหมดเคลื่อนไหว นั่นคือกรณีในทางปฏิบัติสำหรับการปฏิบัติต่อท่อ UHPLC ในฐานะส่วนประกอบของระบบแทนที่จะเป็นระบบประปา: เส้นผ่านศูนย์กลางภายในเป็นตัวขับเคลื่อนการกระจายตัว วัสดุขับเคลื่อนความเข้ากันได้ทางเคมี และคุณภาพของการตัดจะตัดสินว่าข้อต่อซีลหรือร้องไห้ สิ่งต่อไปนี้จะกำหนดว่าปัจจัยทั้งสามมีปฏิสัมพันธ์กันอย่างไร ตัวเลขใดอยู่ในเอกสารข้อมูลจำเพาะ และตำแหน่งที่ขีดจำกัดตามความเป็นจริงสำหรับท่อโพลีเมอร์และท่อสแตนเลส ท่อ UHPLC และงบประมาณปริมาณคอลัมน์พิเศษ ปริมาตรคอลัมน์พิเศษคือผลรวมของหัวฉีด ท่อระหว่างหัวฉีดกับคอลัมน์ และเซลล์เครื่องตรวจจับ บทความเกี่ยวกับการแก้ไขปัญหาโครมาโตกราฟีมักแนะนำให้รักษาปริมาณรวมนั้นให้ต่ำกว่าประมาณ 10 ถึง 15 µL เมื่อคอลัมน์เต็มไปด้วยอนุภาคที่ต่ำกว่า 2 µm เนื่องจากคอลัมน์ดังกล่าวสร้างพีคที่แคบมากและปริมาตรใดๆ ภายนอกคอลัมน์จะเจือจางและขยายให้กว้างขึ้น หลักปฏิบัติ: ที่ ID 0.005 นิ้ว จัมเปอร์ขนาด 10 ซม. จะให้น้ำประมาณ 1.3 µL ที่ 0.020 นิ้ว ID 10 ซม. เท่ากันจะมีปริมาณประมาณ 20 µL ปริมาตรของท่อคำนวณได้ง่ายและประเมินค่าต่ำไปได้ง่าย: V = π r² L เนื่องจากรัศมีเป็นกำลังสอง การเพิ่ม ID สองเท่าจะเพิ่มปริมาตรเป็นสี่เท่าที่ความยาวเท่ากัน แผนภูมิด้านล่างแสดงความหมายของขนาดรูเจาะที่ปกติเก็บไว้สำหรับงานวิเคราะห์ รูปที่ 1 ปริมาตรคอลัมน์พิเศษในท่อ 100 มม. (คำนวณ) 0.0025 นิ้ว รหัส 0.32 ไมโครลิตร 0.005 นิ้ว ID 1.27 ไมโครลิตร 0.010 นิ้ว ID 5.07 ไมโครลิตร 0.020 นิ้ว ID 20.3 ไมโครลิตร 0.030 นิ้ว ID 45.6 ไมโครลิตร ขนาดรูเทียบกับปริมาตรที่ถือไว้ที่ความยาวตัด 100 มม ปริมาตรที่คำนวณจาก V = π r² L; 0.0025 นิ้ว ID ถือน้อยกว่าหนึ่งเปอร์เซ็นต์ของสิ่งที่บรรทัด 0.030 นิ้วถือ นิสัยสองประการตามมา รักษาการทำงานระหว่างหัวฉีดถึงคอลัมน์ให้สั้นที่สุดเท่าที่รูปทรงของตัวเก็บตัวอย่างอัตโนมัติอนุญาต เนื่องจากจัมเปอร์ขนาด 5 ซม. สามารถบรรจุหนึ่งในสี่ของขนาดจัมเปอร์ขนาด 20 ซม. เก็บไว้ใน ID เดียวกัน และอย่าใช้รูเจาะเดียวในทุกที่: ด้านแรงดันต่ำของระบบ รวมถึงทางเข้าปั๊ม เครื่องไล่ก๊าซ และท่อของเสีย สามารถบรรทุกท่อขนาด 0.020 นิ้ว หรือใหญ่กว่าได้โดยไม่มีค่าปรับ เนื่องจากการกระจายตัวไม่มีทางไปถึงเครื่องตรวจจับ เส้นผ่านศูนย์กลางภายใน: การแลกเปลี่ยนกำลังครั้งที่สี่ ท่อแคบช่วยลดการกระจายตัวแต่ต้องสูญเสียแรงกดดัน การไหลผ่านช่องเจาะขนาดเล็กเป็นไปตามความสัมพันธ์ของฮาเกิน-ปัวซอยย์ ซึ่งแรงดันตกคร่อมจะแปรผกผันกับกำลังที่สี่ของรัศมี การลดค่า ID ลงครึ่งหนึ่งจะคูณความดันที่ลดลง 16 ซึ่งเป็นเหตุผลว่าทำไมช่วง 2-3 เซนติเมตรสุดท้ายก่อนคอลัมน์จึงเป็นทั้งส่วนที่อ่อนไหวที่สุดของเส้นทางการไหลและส่วนที่มีแนวโน้มที่จะเดินทางถึงขีดจำกัดความดันมากที่สุด รูปที่ 2 แรงดันตกเหนือท่อ 250 มม. น้ำที่อุณหภูมิ 20 °C (คำนวณ) 0 25 50 75 100 บาร์ 0.0025 นิ้ว รหัส 0.005 นิ้ว ID การลด ID ลงครึ่งหนึ่งจะคูณความดันที่ลดลงด้วย 16 0.1 0.4 0.7 1.0 อัตราการไหล มล./นาที คำนวณจากความสัมพันธ์ฮาเกิน-ปัวเซย เฟสเคลื่อนที่จริงมีความหนืดมากกว่า ดังนั้น โปรดอ่านข้อมูลนี้เป็นพฤติกรรมเชิงสัมพันธ์ แทนที่จะเป็นการคาดการณ์แบบสัมบูรณ์สำหรับวิธีการที่กำหนด ช่วงการทำงานที่ยึดถือในการฝึกปฏิบัติ UHPLC เป็นประจำ: 0.0025 นิ้ว ถึง 0.005 นิ้ว ID สำหรับเส้นหัวฉีดถึงคอลัมน์ ซึ่งการกระจายมีผลกระทบมากที่สุดต่อรูปร่างจุดสูงสุด 0.005 นิ้วถึง 0.010 นิ้ว ค่า ID จากคอลัมน์หนึ่งไปยังอุปกรณ์ตรวจจับ โดยที่รูที่ใหญ่กว่าเล็กน้อยมักจะเป็นที่ยอมรับสำหรับแรงดันต้านด้านหลังส่วนล่าง 0.020 นิ้ว ID ขึ้นไปสำหรับทางเข้าปั๊ม ของเสีย และท่อส่งแรงดันต่ำ การเลือกใช้วัสดุ: แอบมอง, ไฟเบอร์, กพ, พีเอฟเอ, อีทีเอฟอี และ Stainless Steel การเลือกวัสดุมักจะมีคำถามสองข้อ: อะไรอยู่ในระยะเคลื่อนที่ และสิ่งใดที่ตรวจพบ แอบมอง: ค่าเริ่มต้นที่ปราศจากโลหะ PEEK เป็นตัวเลือกมาตรฐานสำหรับการใช้งานแบบหัวฉีดถึงคอลัมน์ในงานที่ไวต่อโลหะ เข้ากันได้ทางชีวภาพ ไม่ชะล้างเหล็กหรือนิกเกิลในเส้นทางการไหล และทนทานต่อบัฟเฟอร์ฟอสเฟตและรีเอเจนต์การจับคู่ไอออนที่ทำให้เกิดปัญหากับสเตนเลส นอกจากนี้ยังมีข้อจำกัด: PEEK จะพองตัวใน DMSO, THF และไดคลอโรมีเทน และกรดเข้มข้นจะเข้าโจมตี เอกสารข้อมูลสำหรับท่อ PEEK ขนาดเล็ก โดยทั่วไประบุพิกัดแรงดันระหว่างประมาณ 5,000 ถึง 7,000 psi (ประมาณ 345 ถึง 480 บาร์) ที่อุณหภูมิห้อง ซึ่งครอบคลุมเงื่อนไขวิธี UHPLC ส่วนใหญ่ PTFE และ FEP: ด้านแรงดันต่ำ ฟลูออโรโพลีเมอร์ครอบคลุมส่วนต่างๆ ของเส้นทางการไหลซึ่งมีแรงดันปานกลางและทนต่อสารเคมีมากที่สุด PTFE และ FEP มีความเฉื่อยอย่างมีประสิทธิผลในเกือบทุกเฟสเคลื่อนที่ โดยมีความนุ่มนวลและง่ายต่อการกำหนดเส้นทาง และเป็นวัสดุตามปกติสำหรับท่อทางเข้าปั๊ม การเชื่อมต่อเครื่องไล่ก๊าซ และของเสีย เพดานแรงดันเป็นเพียงเศษเสี้ยวของ PEEK ดังนั้นจึงไม่สามารถใช้แทนจัมเปอร์แรงดันสูงได้ ท่ออัดรีด PTFE สำหรับการใช้งานทางการแพทย์และเส้นทางของของไหล ท่อฟลูออโรโพลีเมอร์ที่ทนทานต่อสารเคมีสำหรับเส้นทางการไหลแรงดันต่ำ พร้อมความเข้ากันได้ทางชีวภาพ ช่วงอุณหภูมิที่กว้าง และการใช้สายสวนหรือระบบนำส่ง ดูผลิตภัณฑ์ → PFA และ ETFE: อุณหภูมิหรือความแข็งมีความสำคัญ PFA คงคุณสมบัติเชิงกลที่อุณหภูมิสูงกว่า FEP ซึ่งมีความสำคัญเมื่อวางท่อไว้ใกล้กับเตาอบแบบเสา ETFE มีความแข็งกว่าและทนต่อการเสียดสีได้ดีกว่า PTFE โดยมีความทนทานต่อสารเคมีในระดับเดียวกัน ดังนั้นจึงมักเลือกใช้สำหรับท่อที่ต้องจัดการซ้ำๆ ระหว่างการบำรุงรักษา ท่ออัดรีดทางการแพทย์ PFA สำหรับสายของเหลวเชิงวิเคราะห์และอุตสาหกรรม ท่อฟลูออโรโพลีเมอร์สำหรับการถ่ายโอนของเหลวเกรดอาหารและการเชื่อมต่อเชิงวิเคราะห์ที่แม่นยำ ผสมผสานการทนต่อสารเคมีเข้ากับประสิทธิภาพที่ใกล้กับอุปกรณ์ให้ความร้อน ดูผลิตภัณฑ์ → สแตนเลส : ฝ้าเพดานแรงดัน สแตนเลส 316 ใน 1/16 นิ้ว OD มีแรงดันสูงถึงประมาณ 20,000 psi ด้วยการเชื่อมต่อที่ทำอย่างถูกต้อง ซึ่งเป็นเหตุผลว่าทำไมระบบที่ทำงานอย่างต่อเนื่องที่สูงกว่า 1,000 บาร์จึงมักจะยังคงอยู่กับมัน ข้อเสียมีจริง: ไอออนของโลหะสามารถซึมเข้าสู่เฟสเคลื่อนที่ที่มีเกลือสูงได้ และสารวิเคราะห์ที่คีเลตโลหะสามารถดูดซับบนผนังได้ รูปที่ 3 การเปรียบเทียบวัสดุเชิงคุณภาพ ได้คะแนน 1 ถึง 5 ความสามารถด้านแรงดัน ทนต่อสารเคมี ความยืดหยุ่น ประสิทธิภาพต้นทุน เส้นทางการไหลที่ปราศจากโลหะ PEEK PTFE / FEP 316 เอสเอส คะแนนเป็นการประเมินทางวิศวกรรมเชิงคุณภาพที่มีจุดมุ่งหมายเพื่อจำกัดตัวเลือกให้แคบลง ไม่ได้ใช้แทนเอกสารข้อมูลวัสดุ ตารางที่ 1 วัสดุท่อที่ใช้ในเส้นทางการไหลของ UHPLC โดยข้อแลกเปลี่ยนที่มักตัดสินใจเลือก วัสดุ ช่วงรหัสทั่วไป ความกดดันในการทำงาน บันทึกตัวทำละลายและสารวิเคราะห์ พอดีที่สุด PEEK 0.0025 ถึง 0.030 นิ้ว โดยทั่วไปจะมีการเสนอราคา 5,000 ถึง 7,000 psi สำหรับ ID ขนาดเล็ก อาการบวมใน DMSO, THF และไดคลอโรมีเทน; หลีกเลี่ยงกรดเข้มข้น ปราศจากโลหะ เส้นจากหัวฉีดถึงคอลัมน์ สารวิเคราะห์ที่ไวต่อโลหะ PTFE 0.010 ถึง 0.062 นิ้ว ความกดอากาศต่ำ ต่ำกว่าสองสามร้อย psi ทนต่อสารเคมีได้กว้างที่สุด นุ่มนวลและกำหนดเส้นทางได้ง่าย ทางเข้าปั๊ม, ของเสีย, การถ่ายเทแรงดันต่ำ FEP 0.010 ถึง 0.062 นิ้ว ความดันต่ำ เคมีคล้ายกับ PTFE ผนังโปร่งใส ท่อกำจัดของเสียและเครื่องตรวจจับ PFA 0.010 ถึง 0.062 นิ้ว ต่ำถึงปานกลาง ความเฉื่อยของฟลูออโรโพลีเมอร์พร้อมเสถียรภาพที่อุณหภูมิสูงดีขึ้น เส้นใกล้เตาแบบเสา ETFE 0.010 ถึง 0.062 นิ้ว ต่ำถึงปานกลาง ทนต่อสารเคมีได้ดีและมีความแข็งสูงกว่า สายที่จัดการระหว่างการบำรุงรักษา สแตนเลส 316 0.0025 ถึง 0.020 นิ้ว สูงถึงประมาณ 20,000 psi ด้วยฟิตติ้งที่ถูกต้อง สามารถปล่อยไอออนของโลหะด้วยวิธีการที่มีเกลือสูงหรือการจับคู่ไอออน ระบบที่ทำงานเกิน 1,000 บาร์ ในกรณีที่ตัวเลือกอยู่ใกล้กันอย่างแท้จริง จะเป็นการเปรียบเทียบแบบเคียงข้างกัน ท่อ PTFE และ PEEK เมื่อเทียบกับรายการเฟสมือถือของคุณมักจะเป็นวิธีที่เร็วที่สุดในการชำระเงิน ความคลาดเคลื่อน คุณภาพการตัด และข้อต่อ สองรายการบนแบบร่างท่อจะตัดสินว่าวิธีการถ่ายโอนระหว่างเครื่องมือต่างๆ อย่างเรียบร้อยหรือไม่ ได้แก่ ความคลาดเคลื่อนของ ID และคุณภาพการตัด ค่าความคลาดเคลื่อนของ ID เขียนเป็นตัวเลขสัมบูรณ์ เช่น /-0.0005 นิ้ว (ประมาณ /-13 µm) หรือเป็นเปอร์เซ็นต์ของค่าระบุ เนื่องจากปริมาตรจะสเกลตามกำลังสองของเส้นผ่านศูนย์กลาง ความคลาดเคลื่อนจะแปลงเป็นการแกว่งของปริมาตรโดยตรง และการแกว่งจะมีขนาดใหญ่กว่าตามสัดส่วนในรูขนาดเล็กมากกว่ารูขนาดใหญ่ รูปที่ 4 การแกว่งของปริมาตรที่เกิดจากความทนทานต่อ ID (ขนาดปริมาตรที่มีเส้นผ่านศูนย์กลางยกกำลังสอง) /-20% /-40% /-10% /-20% 0.005 นิ้ว ID /-0.0005 นิ้ว 0.005 นิ้ว ID /-0.001 นิ้ว 0.010 นิ้ว ID /-0.0005 นิ้ว 0.010 นิ้ว ID /-0.001 นิ้ว การเจาะที่กำหนดและพิกัดความเผื่อที่ระบุเทียบกับการเปลี่ยนแปลงปริมาตรที่เกิดขึ้น คำนวณจาก V ∝ d² ค่าความคลาดเคลื่อนที่ /-0.0005 นิ้ว ที่ระยะ 0.005 นิ้ว ทำให้ปริมาตรของเส้นขยับประมาณยี่สิบเปอร์เซ็นต์ คุณภาพการตัดเป็นปัญหาครึ่งหลังของปัญหา ท่อที่ตัดเป็นมุมหรือมีเสี้ยนที่ปลาย ไม่สามารถวางชิดกับกรวยของพอร์ต 10-32 ได้ ผลลัพธ์ที่ได้คือปริมาตรที่ติดอยู่ด้านหน้าคอลัมน์โดยตรง ซึ่งเป็นสาเหตุคลาสสิกของความกว้างสูงสุดพิเศษที่ไม่มีการปรับสภาพคอลัมน์ใดๆ ที่จะลบออก มีดคัตเตอร์ที่มีไกด์คมกริบจะทำให้หน้าตัดเป็นรูปสี่เหลี่ยมจัตุรัสและไม่มีเสี้ยน เครื่องตัดแนวทแยงไม่ได้ ฟิตติ้งเสร็จสิ้นการประกอบ 1/16 นิ้ว OD เป็นมาตรฐานสำหรับพอร์ตแบบมีกรวยขนาด 10-32 ช่อง และน็อต PEEK แบบขันแน่นนิ้วเป็นตัวเลือกปกติสำหรับท่อ PEEK เนื่องจากสามารถปิดผนึกได้อย่างน่าเชื่อถือและสามารถนำกลับมาใช้ใหม่ได้ การขันแน่นมากเกินไปเป็นข้อผิดพลาดทั่วไป: ทำให้โพลีเมอร์ไหลเย็น ทำให้รูที่จุดเชื่อมต่อแคบลง และเพิ่มทั้งแรงดันต้านและปริมาตรเสียอย่างเงียบๆ สิ่งที่อยู่ในการวาดท่อ ข้อมูลจำเพาะที่รอดพ้นจากการเปลี่ยนแปลงของซัพพลายเออร์ประกอบด้วยหกรายการ ได้แก่ เกรดวัสดุและสารแต่งสี ID ที่ระบุพร้อมพิกัดความเผื่อ OD ความยาวในการตัดพร้อมพิกัดความเผื่อ สภาพหน้าตัด และข้อกำหนดด้านความสะอาดหรือการแยกได้สำหรับโหมดการตรวจจับที่ต้องการ หน้าเหลี่ยมไร้เสี้ยน 0.005 นิ้ว ID lumen OD 1/16 นิ้ว (1.59 มม.) ผนัง 0.029 นิ้ว (0.73 มม.) รูปที่ 5 มุมมองสามมิติของท่อ OD ขนาด 1/16 นิ้ว ที่มี ID lumen 0.005 นิ้ว หน้าตัดและผนังเป็นลักษณะสองประการที่มักไม่ระบุรายละเอียดและถูกตำหนิที่เสาในภายหลัง OD และ ID เป็นตัวเลขที่ผู้ซื้อตรวจสอบก่อน แต่เป็นสองตัวที่มักเขียนน้อยที่สุดโดยมีเกณฑ์ความคลาดเคลื่อนแนบมาด้วย ที่รูเจาะ 0.005 นิ้ว ความแตกต่างระหว่าง /-0.0005 นิ้ว และค่าพิกัดความเผื่อที่ไม่ได้ระบุคือการแกว่งของปริมาตรท่อ 20 เปอร์เซ็นต์ ซึ่งมากพอที่จะเลื่อนเวลากักเก็บเมื่อเปลี่ยนท่อระหว่างเครื่องมือต่างๆ ด้านการผลิต: ความคลาดเคลื่อนของการอัดขึ้นรูปคือผลิตภัณฑ์ Ningbo LINSTANT Polymer Materials Co., Ltd. ก่อตั้งขึ้นในปี 2014 และได้เติบโตขึ้นเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติด้วยพนักงานมืออาชีพมากกว่า 500 คน บริษัทมุ่งมั่นที่จะก้าวข้ามบทบาทของซัพพลายเออร์ชิ้นส่วนแบบดั้งเดิม โดยมุ่งมั่นที่จะกลายเป็นส่วนสำคัญของผลิตภัณฑ์ของลูกค้า ตั้งแต่การจับคู่ที่แม่นยำในระหว่างขั้นตอนการออกแบบการทำงานร่วมกันไปจนถึงการรับประกันความน่าเชื่อถือในระหว่างการผลิต LINSTANT บูรณาการอย่างลึกซึ้งเข้ากับห่วงโซ่คุณค่าหลักของผลิตภัณฑ์ของลูกค้า โดยเปลี่ยนเทคโนโลยีสายสวนให้กลายเป็นข้อได้เปรียบทางการแข่งขันหลักสำหรับผลิตภัณฑ์ของตน ด้วยนวัตกรรมทางเทคโนโลยีที่ต่อเนื่องและการควบคุมคุณภาพอย่างเข้มงวด เราสามารถจัดหาโซลูชั่นระบบสายสวนแบบกำหนดเองที่ปลอดภัย แม่นยำยิ่งขึ้น และมีเทคโนโลยีขั้นสูงให้กับบริษัทอุปกรณ์ทางการแพทย์ได้ สำหรับผู้ที่ระบุท่อโพลีเมอร์ที่มีความแม่นยำ ความสามารถที่เกี่ยวข้องมีดังนี้: ห้องปลอดเชื้อตามมาตรฐาน GMP ที่มีพื้นที่เกือบ 20,000 ตร.ม., ไลน์อัดรีดนำเข้า 15 เส้นพร้อมการอัดรีดร่วมแบบเดี่ยว, สองและสาม, ไลน์อัดรีด PEEK เฉพาะแปดไลน์, การรับรอง ISO 13485:2016 และ OEM/ODM โปรแกรมที่ทำงานจากการวาดและสแต็คพิกัดความเผื่อ แทนที่จะเป็นหมายเลขแค็ตตาล็อก คำถามที่พบบ่อยเกี่ยวกับท่อ UHPLC ไตรมาสที่ 1 ท่อ UHPLC คืออะไร และแตกต่างจากท่อ HPLC อย่างไร งานเดิมเลขแน่นกว่า ระบบ UHPLC ทำงานที่ความดันสูงกว่าโดยมีคอลัมน์ต่ำกว่า 2 µm ดังนั้นเส้นแบ่งระหว่างหัวฉีดและคอลัมน์โดยปกติจะมี ID ที่เล็กกว่า โดยทั่วไปคือ 0.0025 ถึง 0.005 นิ้ว และค่าความคลาดเคลื่อน ID ที่เข้มงวดกว่าเส้น HPLC ทั่วไป ไตรมาสที่ 2 ฉันควรใช้ท่อ ID ใดสำหรับ UHPLC ใช้ 0.0025 ถึง 0.005 นิ้ว จากหัวฉีดถึงคอลัมน์ 0.005 ถึง 0.010 นิ้ว จากคอลัมน์ถึงเครื่องตรวจจับ และ 0.020 นิ้วหรือใหญ่กว่าในด้านแรงดันต่ำ เช่น ทางเข้าปั๊มและของเสีย ไตรมาสที่ 3 ท่อ PEEK เหมาะสำหรับ UHPLC หรือไม่ ใช่ สำหรับเงื่อนไขของวิธีการส่วนใหญ่ และเป็นคำตอบปกติเมื่อเส้นทางการไหลต้องไม่มีโลหะ ตรวจสอบความเข้ากันได้ของตัวทำละลายก่อน เนื่องจาก PEEK จะพองตัวใน DMSO, THF และไดคลอโรมีเทน และคงอยู่ภายในระดับความดันสำหรับ ID ที่เฉพาะเจาะจง ไตรมาสที่ 4 PEEK หรือท่อสแตนเลสสำหรับ UHPLC? เหล็กกล้าไร้สนิมรองรับแรงดันสูงสุดได้สูงถึงประมาณ 20,000 psi ด้วยข้อต่อที่ถูกต้อง แต่สามารถปล่อยไอออนของโลหะและทำปฏิกิริยากับรีเอเจนต์การจับคู่ไอออนได้ PEEK เป็นสารเฉื่อยและเข้ากันได้ทางชีวภาพ โดยมีเพดานความดันที่ต่ำกว่าและข้อจำกัดของตัวทำละลาย คำถามที่ 5 ฉันจะตัดท่อ PEEK โดยไม่สร้างปริมาตรที่ตายได้อย่างไร ใช้คัตเตอร์ที่มีตัวกั้นขอบมีดโกนเพื่อให้หน้าตัดเป็นรูปสี่เหลี่ยมจัตุรัสและไม่มีเสี้ยน จากนั้นตรวจสอบส่วนปลายก่อนทำการติดตั้ง การตัดแบบมุมหรือเป็นเสี้ยนจะไม่แบนราบกับกรวยพอร์ต และทำให้มีปริมาตรติดอยู่ข้างหน้าคอลัมน์ คำถามที่ 6 เหตุใดเวลาการเก็บรักษาจึงเปลี่ยนไปหลังจากที่ฉันเปลี่ยนท่อ โดยปกติแล้วการเปลี่ยนแปลงในปริมาณคอลัมน์พิเศษหรือค่าเผื่อรหัส เส้นที่ยาวขึ้นหรือรูที่ใหญ่กว่าจะเพิ่มปริมาตรและขยายยอดเขาให้กว้างขึ้น การเจาะที่ไม่ยอมรับได้จะทำสิ่งเดียวกันโดยคาดเดาได้น้อยลง ซึ่งเป็นเหตุผลว่าทำไมค่าเผื่อจึงอยู่ในใบสั่งซื้อ .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026การฉีดขึ้นรูป PEEK: คู่มือการควบคุมอุณหภูมิ การใช้เครื่องมือ และข้อบกพร่องการฉีดขึ้นรูป แอบมอง ไม่ใช่การสลับแบบเหมือนกันสำหรับ พีซี, เอบีเอส หรือไนลอน กระบวนการนี้ต้องการแม่พิมพ์ที่อุณหภูมิ 150–200 องศาเซลเซียส เรซินทำให้แห้งจนถึงระดับความชื้นที่วัดได้หลายร้อย ppm ที่ต่ำ และการหลอมที่มีอุณหภูมิสูงกว่า 360 องศาเซลเซียส จากหัวฉีดไปจนถึงคาวิตี้สุดท้าย เมื่อทำตามเงื่อนไขทั้งสามดังกล่าวแล้วชิ้นส่วนต่างๆ ก็จะคงขนาดไว้โดยผ่านวงจรการนึ่งฆ่าเชื้อซ้ำๆ พลาดไปอย่างหนึ่งและส่วนนั้นมักจะดูสมบูรณ์แบบเมื่อออกสื่อและล้มเหลวในสัปดาห์ต่อมา ตัวอย่างที่คุ้นเคย: ดุม PEEK luer ที่ขึ้นรูปแล้วผ่านการตรวจสอบขนาด จากนั้นจะแตกร้าวที่โคนเกลียวหลังจากการฆ่าเชื้อด้วยไอน้ำ 3 รอบที่อุณหภูมิ 134 °C ไม่มีการเปลี่ยนแปลงใดๆ ในเซลล์ ยกเว้นเครื่องทำความเย็นที่ดึงเครื่องมือให้มีอุณหภูมิลดลงเหลือ 90 °C ในวันที่อากาศอบอุ่น ผิวหนังแข็งตัวเป็นรูปร่าง แกนกลางยังคงหดตัว และความเค้นตกค้างพบมุมที่คมชัดที่สุดในชิ้นส่วน เรื่องราวเดียวนั้นประกอบด้วยสิ่งที่ทำให้การขึ้นรูป PEEK แตกต่างจากพลาสติกวิศวกรรมในชีวิตประจำวันส่วนใหญ่ — วัสดุให้รางวัลในการควบคุมและลงโทษทางลัด เหตุใด PEEK จึงทำลายสมมติฐานการขึ้นรูปมาตรฐาน PEEK ละลายที่อุณหภูมิประมาณ 343 °C และการเปลี่ยนสถานะคล้ายแก้วอยู่ที่ประมาณ 143 °C ดังนั้นช่องว่างระหว่างการไหลและการแช่แข็งจึงแคบ เรซินธรรมดาจะถูกขึ้นรูปเป็นเครื่องมือที่มีอุณหภูมิระหว่าง 30 °C ถึง 80 °C โดยทั่วไปแล้ว เครื่องมือ PEEK จะทำงานที่อุณหภูมิ 150–200 องศาเซลเซียส และบางครั้งเกรดที่มีความเป็นผลึกสูงอาจถูกผลักให้สูงขึ้น ผลที่ตามมาในทางปฏิบัติสองประการตามมา ขั้นแรก เครื่องมือจะกลายเป็นส่วนประกอบที่ให้ความร้อนแทนที่จะเป็นบล็อกที่ทำจากเหล็ก: การให้ความร้อนแบบคาร์ทริดจ์หรือน้ำมัน แผ่นฉนวน และค่าเผื่อการขยายตัวทางความร้อนในช่องปิด ทั้งหมดนี้ต้องได้รับการออกแบบตั้งแต่เริ่มต้น ประการที่สอง ระยะเวลาของรอบการยืด — 30 ถึง 60 วินาทีเป็นเรื่องปกติสำหรับส่วนผนังขนาดเล็ก และชิ้นส่วนที่หนาจะทำงานนานกว่า เนื่องจากชิ้นส่วนไม่สามารถดีดออกได้จนกว่าแกนจะเย็นลงพอที่จะคงรูปร่างไว้ได้ พีพี/พีอี 30–60 ABS 60–80 PC 80–120 PEEK 150–200 ช่วงอุณหภูมิพื้นผิวแม่พิมพ์โดยทั่วไปตามตระกูลโพลีเมอร์ มีหน่วยเป็น °C ความยาวแท่งแสดงถึงจุดกึ่งกลางของช่วง หน้าต่างกระบวนการ ตัวเลขต่อตัวเลข หน้าต่างกระบวนการจะมีประโยชน์ก็ต่อเมื่อมีการจดตัวเลขและทดสอบด้วยการทดลองใช้จริงเท่านั้น ค่าด้านล่างนี้เป็นจุดเริ่มต้นโดยทั่วไปสำหรับเกรด PEEK ที่ยังไม่สำเร็จ คอมพาวนด์ที่เติมไฟเบอร์จะเปลี่ยนพฤติกรรมการกดดันและการหดตัว และเครื่องมือทุกชิ้นควรได้รับการตรวจสอบความถูกต้องด้วยตัวมันเอง พารามิเตอร์เริ่มต้นสำหรับการฉีดขึ้นรูป PEEK ที่ยังไม่ได้บรรจุ ยืนยันกับเอกสารข้อมูลของซัพพลายเออร์เรซินก่อนเริ่มการทดลอง พารามิเตอร์ จุดเริ่มต้นทั่วไป ทำไมมันถึงสำคัญ การอบแห้งเรซิน 150 °C เป็นเวลา 3–6 ชั่วโมง, เครื่องทำแห้งที่ใช้สารดูดความชื้น, จุดน้ำค้างต่ำกว่า −40 °C ความชื้นทำให้เกิดเส้นสีเงิน ช่องว่าง และข้อบกพร่องของพื้นผิว อุณหภูมิละลาย 360–400 องศาเซลเซียส อุณหภูมิที่ต่ำกว่าประมาณ 350 °C สารที่หลอมละลายนั้นแข็งเกินกว่าจะเติมผนังบางได้ อุณหภูมิของแม่พิมพ์ 150–200 องศาเซลเซียส คันโยกที่ใหญ่ที่สุดเพียงตัวเดียวในเรื่องความเสถียรของผลึก การคืบ และมิติ ความเร็วในการฉีด ปานกลางถึงสูง มีประวัติ การเติมช้าอาจเสี่ยงต่อการยิงระยะสั้น การเติมที่ไม่สามารถควบคุมได้ทำให้เกิดการพ่นและการเผาไหม้ คอยกดดัน ขึ้นอยู่กับโพรง โดยทั่วไปคือ 60–100 MPa ชดเชยการหดตัวที่สูง แรงกดดันที่มากเกินไปจะล็อคความเครียด ดันหลัง 5–15 บาร์ ควบคุมความร้อนจากแรงเฉือนในสกรูได้ ความเร็วของสกรู ต่ำ ประมาณ 50–80 รอบต่อนาที แรงเฉือนสูงจะทำให้วัสดุหลอมเหลวเสื่อมคุณภาพและทำให้เกิดจุดสีดำ การหลอม ตั้งค่าทางลาดไว้ที่ประมาณ 200 °C ค้างไว้ 2–4 ชั่วโมง ปล่อยให้เย็นอย่างช้าๆ บรรเทาความเครียดที่ตกค้างก่อนการฆ่าเชื้อและการประกอบ การตัดสินใจเกี่ยวกับเครื่องมือที่ไม่สามารถแก้ไขได้ในภายหลัง ความหนืดการหลอมของ PEEK จะยังคงอยู่ในระดับสูงแม้ที่อุณหภูมิ 400 °C ดังนั้นเครื่องมือจึงต้องมีความเผื่อแผ่ในทุกที่ที่การหลอมเหลวมีความบางที่สุด ประเด็นเหล่านี้คือประเด็นที่มักตัดสินว่าโครงการดำเนินไปหรือหยุดชะงัก เกตส์: ตั้งเป้าไว้ที่เส้นผ่านศูนย์กลางอย่างน้อย 1 มม. บนชิ้นส่วนทางการแพทย์ขนาดเล็ก ประตูแบบ Pin-point ด้านล่างจะตัดส่วนที่หลอมละลายและทิ้งรอยเชื่อมที่อ่อนแอไว้ นักวิ่ง: ทรงโค้งมน สั้น และหุ้มฉนวนอย่างดี เครื่องวิ่งร้อนพร้อมหัวฉีดที่ให้ความร้อนช่วยป้องกันไม่ให้ป่วงเป็นน้ำแข็งระหว่างช็อต เหล็ก: เกรดที่เติมแก้วและคาร์บอนนั้นมีฤทธิ์กัดกร่อน เหล็กกล้าเครื่องมือชุบแข็งและเส้นทางการไหลขัดเงาช่วยลดการสึกหรอและจุดดำ การหดตัว: โดยทั่วไป PEEK ที่ไม่ได้บรรจุจะอยู่ใกล้กับเส้นตรง 1.2–1.5% เกรดที่เติมไฟเบอร์จะหดตัวน้อยลงในทิศทางการไหลและจะพาดผ่านมากขึ้น ดังนั้นโครงร่างของช่องจึงต้องเป็นไปตามการวางแนวของไฟเบอร์ ร่างและรัศมี: กระแสลม 1–2° รัศมีกว้าง และไม่มีมุมภายในที่แหลมคม PEEK มีความไวต่อรอยบาก และความเค้นตกค้างจะกระจุกตัวอยู่ตรงนั้น แผ่นช่องอุ่น 150–200 °C หัวฉีดวิ่งร้อน ประตู ช่องส่วนหนึ่ง มุมมองสามมิติของเครื่องมือ PEEK: แผ่นช่องให้ความร้อน หัวฉีดแบบ hot-runner ที่ป้อนเข้าช่องเปิดกว้าง และช่องชิ้นส่วนแบบฝัง ความเป็นผลึก การหลอม และคุณสมบัติที่คุณจัดส่งจริง อุณหภูมิของแม่พิมพ์ไม่ได้เป็นเพียงการหมุนรอบเวลาเท่านั้น จะกำหนดโครงสร้างผลึกภายในชิ้นส่วนที่คุณจัดส่ง เครื่องมือร้อนช่วยให้โซ่โพลีเมอร์จัดระเบียบในขณะที่ชิ้นส่วนเย็นตัวลง ทำให้ผิวมีผลึกมีความแข็งมากขึ้น ทนต่อการสึกหรอได้ดีขึ้น และทนทานต่อการโจมตีทางเคมีมากขึ้น เครื่องมือที่เย็นจัดจะทำให้ผิวหนังแข็งตัวในสถานะอสัณฐาน: แข็งขึ้นและเหนียวมากขึ้นในระยะสั้น แต่มีแนวโน้มที่จะเปลี่ยนแปลงมิติในครั้งแรกที่ชิ้นส่วนเห็นความร้อนจากการฆ่าเชื้อ เนื่องจากผิวหนังที่ถูกแช่แข็งจะพยายามตกผลึกในภายหลัง — ในการใช้งาน ไม่ใช่ในแม่พิมพ์ การหลอมปิดช่องว่างนั้น ทางลาดที่มีอุณหภูมิประมาณ 200 °C ค้างไว้สองถึงสี่ชั่วโมงและความเย็นอย่างช้าๆ จะช่วยผ่อนคลายความเครียดที่สะสมระหว่างการบรรจุและการบรรจุ สำหรับชิ้นส่วนที่หันเข้าหารากเทียมหรือชิ้นส่วนที่มีความแม่นยำสูง ขั้นตอนนั้นไม่ใช่ทางเลือก มันเป็นส่วนหนึ่งของข้อกำหนด ต่ำ ปานกลาง สูง สูงมาก 60 °C 120 องศาเซลเซียส 170 องศาเซลเซียส 200 °C แนวโน้มแผนผังของความเป็นผลึกที่ทำได้เทียบกับอุณหภูมิแม่พิมพ์สำหรับเกรด PEEK ที่เกิดผลึกช้า บ่งชี้เท่านั้น; ค่าจริงขึ้นอยู่กับเกรดและอัตราการทำความเย็น ข้อบกพร่อง สาเหตุที่แท้จริง และการแก้ไข การปฏิเสธ PEEK ส่วนใหญ่แบ่งออกเป็นหกกลุ่ม และแต่ละกลุ่มจะชี้กลับไปยังการตั้งค่าเฉพาะมากกว่าไปที่ตัววัสดุเอง ข้อบกพร่องในการขึ้นรูป PEEK ทั่วไปซึ่งเชื่อมโยงกับสาเหตุที่น่าจะเป็นไปได้มากที่สุดและควรดำเนินการแก้ไขก่อน ข้อบกพร่อง สาเหตุน่าจะ การดำเนินการแก้ไขครั้งแรก ยิงสั้น ละลายเย็นเกินไป เติมช้าเกินไป ประตูเล็กเกินไป เพิ่มอุณหภูมิถังบรรจุ เติมให้เร็วขึ้น ขยายประตู เส้นสีเงินหรือช่องว่าง ความชื้นในเรซิน ทำให้แห้งที่ 150 °C เป็นเวลา 3–6 ชั่วโมง และตรวจสอบจุดน้ำค้างของเครื่องเป่า จุดด่างดำหรือรอยไหม้ ความร้อนสูงเกิน สกรูค้าง แรงดันต้านสูง ล้าง แรงดันต้านด้านล่าง และความเร็วของสกรู ตรวจสอบสกรู การบิดเบี้ยวหลังจากการฆ่าเชื้อ แม่พิมพ์เย็น ไม่อบอ่อน ระบายความร้อนไม่สมดุล เพิ่มอุณหภูมิของแม่พิมพ์ เพิ่มการอบอ่อนตามขั้นตอน ปรับสมดุลความเย็น เส้นเชื่อมที่อ่อนแอ อุณหภูมิต่ำที่รอยเชื่อมหรือการปนเปื้อน เพิ่มอุณหภูมิหลอมละลายและแม่พิมพ์ ย้ายตำแหน่งประตู รอยแตกที่ซี่โครงและมุม บรรจุเกิน มุมคม เครื่องมือเย็น ลดแรงกดค้าง เพิ่มรัศมี เพิ่มอุณหภูมิแม่พิมพ์ จากชิ้นส่วน PEEK ที่ขึ้นรูปไปจนถึงระบบสายสวนสำเร็จรูป ในอุปกรณ์ที่มีการบุกรุกน้อยที่สุด PEEK มักจะปรากฏขึ้นในบริเวณที่ความร้อน แรงเสียดทาน และความแม่นยำมาบรรจบกัน: ดุมลูเออร์ ส่วนประกอบมือจับและวาล์ว ตัวตัวเชื่อมต่อ ข้อต่อที่ขึ้นรูปเกิน และองค์ประกอบเสริมที่ต้องผ่านการฆ่าเชื้อด้วยไอน้ำซ้ำที่อุณหภูมิ 134 °C โดยไม่สูญเสียความพอดี การปั้นจะจัดการกับรูปร่างที่ไม่ต่อเนื่องเหล่านั้น การอัดขึ้นรูปครอบคลุมรูปทรงของท่อที่ไหลผ่านอุปกรณ์เดียวกัน ทั้งสองเส้นทางจะต้องผ่านการรับรองโดยมีเป้าหมายความเป็นผลึกและความสะอาดเหมือนกัน ซึ่งเป็นเหตุผลว่าทำไมโครงการทางการแพทย์จึงซื้อสิ่งเหล่านี้จากซัพพลายเออร์รายเดียวมากขึ้น Ningbo LINSTANT Polymer Materials Co., Ltd. ก่อตั้งขึ้นในปี 2014 และได้เติบโตขึ้นเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติด้วยพนักงานมืออาชีพมากกว่า 500 คน บริษัทมุ่งมั่นที่จะก้าวข้ามบทบาทของซัพพลายเออร์ชิ้นส่วนแบบดั้งเดิม โดยมุ่งมั่นที่จะกลายเป็นส่วนสำคัญของผลิตภัณฑ์ของลูกค้า ตั้งแต่การจับคู่ที่แม่นยำในระหว่างขั้นตอนการออกแบบการทำงานร่วมกันไปจนถึงการรับประกันความน่าเชื่อถือในระหว่างการผลิต LINSTANT บูรณาการอย่างลึกซึ้งเข้ากับห่วงโซ่คุณค่าหลักของผลิตภัณฑ์ของลูกค้า โดยเปลี่ยนเทคโนโลยีสายสวนให้กลายเป็นข้อได้เปรียบทางการแข่งขันหลักสำหรับผลิตภัณฑ์ของตน ด้วยนวัตกรรมทางเทคโนโลยีที่ต่อเนื่องและการควบคุมคุณภาพอย่างเข้มงวด เราสามารถจัดหาโซลูชั่นระบบสายสวนแบบกำหนดเองที่ปลอดภัย แม่นยำยิ่งขึ้น และมีเทคโนโลยีขั้นสูงให้กับบริษัทอุปกรณ์ทางการแพทย์ได้ ในด้านการผลิต LINSTANT ดำเนินการเวิร์กช็อปที่สะอาดตามมาตรฐาน GMP บนพื้นที่เกือบ 20,000 ตารางเมตร ภายใต้ระบบคุณภาพ ISO 13485:2016 โดยมีสายการผลิตการอัดขึ้นรูปที่นำเข้า 15 สาย, สายการอัดรีด PEEK เฉพาะ 8 สาย, สายฉีดขึ้นรูป 2 สาย และชุดการเชื่อมและการขึ้นรูปประมาณ 40 ชุด ส่วนผสมดังกล่าวช่วยให้ตัวเชื่อมต่อ PEEK แบบขึ้นรูปและเพลาอัดของมันได้รับการพัฒนาต่อกันแทนที่จะจับคู่กันตามความเป็นจริง - เหตุผลที่ท่อ PEEK กลายเป็นจุดโฟกัสในการออกแบบอุปกรณ์ที่มีการบุกรุกน้อยที่สุด ดังที่กล่าวถึงในการสนทนาของเรา ทำไมท่อ PEEK ถึงร้อนใน medtech . ในกรณีที่ส่วนประกอบต้องการทั้งคุณสมบัติการขึ้นรูปและพิกัดความเผื่อของเครื่องจักรที่จำกัด หรือจำเป็นต้องมีต้นแบบก่อนที่จะตัดเครื่องมือ กระบวนการรองจะเชื่อมช่องว่าง สำหรับทีมที่ต้องการมอบข้อมูลจำเพาะทั้งหมดมากกว่าแบ่งให้กับผู้จำหน่าย การพัฒนา OEM/ODM ครอบคลุมถึงการจับคู่การออกแบบ การใช้เครื่องมือ การปั้น การอัดขึ้นรูป และการตกแต่งขั้นสุดท้ายภายใต้ระบบคุณภาพเดียว การฉีดขึ้นรูป PEEK: คำถามที่พบบ่อย ไตรมาสที่ 1 การฉีดขึ้นรูป PEEK ใช้ทำอะไรในอุปกรณ์ทางการแพทย์? PEEK แบบขึ้นรูปใช้สำหรับดุมลูเออร์ ตัวตัวเชื่อมต่อ ด้ามจับ ชิ้นส่วนวาล์ว และส่วนประกอบเสริมแรง — ทุกที่ที่อุปกรณ์ต้องคงขนาดไว้ผ่านรอบการนึ่งฆ่าเชื้อที่อุณหภูมิ 134 °C และต้านทานการสัมผัสสารเคมีซ้ำๆ ไตรมาสที่ 2 PEEK ต้องการอุณหภูมิแม่พิมพ์เท่าใด เกรดที่ยังไม่ได้บรรจุส่วนใหญ่จะมีพื้นผิวแม่พิมพ์อยู่ระหว่าง 150 °C ถึง 200 °C หากต่ำกว่าช่วงดังกล่าว ผิวหนังจะแข็งตัวเป็นผลึก หยดผลึก และชิ้นส่วนมีแนวโน้มที่จะคืบคลานและความผิดเพี้ยนหลังการฆ่าเชื้อ ไตรมาสที่ 3 PEEK สามารถขึ้นรูปบนเครื่องฉีดพลาสติกมาตรฐานได้หรือไม่ มักจะใช่ หากกระบอกปืนมีอุณหภูมิสูงถึง 400 °C สกรูและเช็ควาล์วจะทนทานต่อการสึกหรอ เครื่องอบผ้าสามารถคงจุดน้ำค้างต่ำได้ และเครื่องมือสามารถให้ความร้อนและเป็นฉนวนได้ การติดตั้งเพิ่มเติมเป็นเรื่องปกติ ไม่ใช่เครื่องมือเย็น ไตรมาสที่ 4 เหตุใด PEEK จึงจำเป็นต้องทำให้แห้งและอบอ่อน ความชื้นที่ถูกดูดซับทำให้เกิดเส้นสีเงิน ช่องว่าง และข้อบกพร่องที่พื้นผิว ดังนั้นเรซินจึงถูกทำให้แห้งที่อุณหภูมิ 150 °C เป็นเวลา 3-6 ชั่วโมง การหลอมที่อุณหภูมิประมาณ 200 °C ด้วยความเย็นช้าๆ จะช่วยบรรเทาความเครียดภายในก่อนที่ชิ้นส่วนจะผ่านการฆ่าเชื้อหรือภาระในการประกอบ คำถามที่ 5 การฉีดขึ้นรูป PEEK หรือเครื่องจักรกลซีเอ็นซี - ไหนดีกว่ากัน? การตัดเฉือนเหมาะกับต้นแบบและปริมาณน้อย เนื่องจากไม่มีค่าใช้จ่ายด้านเครื่องมือ การขึ้นรูปจะได้ผลเมื่อมีความต้องการต่อปีถึงไม่กี่พันชิ้นส่วน หรือรูปทรงมีคุณสมบัติที่ไม่สามารถใช้งานได้กับเครื่องจักร เช่น การตัดด้านล่างและซี่โครงละเอียด คำถามที่ 6 PEEK แบบฉีดขึ้นรูปเข้ากันได้ทางชีวภาพและฆ่าเชื้อได้หรือไม่ PEEK มีประวัติอันยาวนานในการใช้งานอุปกรณ์ฝังเทียมและเครื่องมือ แต่เกรดก็มีความสำคัญ ระบุเรซินเกรดทางการแพทย์หรือเกรดเทียมพร้อมเอกสารประกอบและการทดสอบ ISO 10993 และตรวจสอบกับการฆ่าเชื้อด้วยไอน้ำ เอทิลีนออกไซด์ แกมมา หรือ e-beam ตามที่กำหนด .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
10Oct-2026อธิบายการอัดขึ้นรูปของสายสวน: ความคลาดเคลื่อน วัสดุ และการควบคุมกระบวนการความหนาของผนังสวิง 0.03 มม. ดูไม่เป็นอันตรายต่อภาพวาด บนม้านั่ง อาการจะงอที่ส่วนโค้งของเอออร์ติก บอลลูนที่ไม่สามารถติดตามได้ หรือวาล์วห้ามเลือดที่หยด จากประสบการณ์ของเรา ข้อร้องเรียนเกี่ยวกับประสิทธิภาพของสายสวนส่วนใหญ่จะย้อนกลับไปที่สายการอัดขึ้นรูปมากกว่าการออกแบบสายสวน คำตอบสั้น ๆ : การอัดขึ้นรูปของสายสวนจะกำหนดแถบความอดทนที่คุณสามารถยึดได้ ความแข็งแรงของพันธะที่มีอยู่ที่ปลายน้ำ และความสามารถในการทำซ้ำของอุปกรณ์ที่เสร็จสมบูรณ์แล้วจะมีขนาดเท่าใด ปรับหน้าต่างการอัดรีดให้ถูกต้อง และทุกขั้นตอนต่อมาจะง่ายขึ้น หากทำผิดและไม่มีการพลิกคว่ำ การยึดติด หรืองานประกอบใดๆ ก็สามารถช่วยชีวิตอุปกรณ์ได้ คู่มือนี้จะอธิบายสิ่งที่การควบคุมการอัดขึ้นรูปจริง ตัวแปรกระบวนการที่สำคัญ โพลีเมอร์ที่ทำงานแตกต่างออกไปบนสกรูตัวเดียวกัน ข้อบกพร่องที่ปรากฏขึ้นก่อน และการตรวจสอบคุณภาพที่ป้องกันไม่ให้กระบวนการที่ผ่านการตรวจสอบแล้วลอยไป สิ่งที่การควบคุมการอัดขึ้นรูปของ Catheter ก่อนสิ่งอื่นใด การอัดขึ้นรูปเป็นขั้นตอนที่แก้ไขเรขาคณิตในทุกกระบวนการอื่นๆ หากก้านหลุดออกจากเส้นโดยมีความแปรผันของผนัง 12 เปอร์เซ็นต์ ขั้นตอนการถักเปีย การรีโฟลว์ และการขึ้นรูปทิปจะสืบทอดการเปลี่ยนแปลงนั้นและขยายให้ใหญ่ขึ้น นั่นคือเหตุผลที่ทีมงานที่มีประสบการณ์ล็อคหน้าต่างการอัดขึ้นรูปก่อนที่จะเสร็จสิ้นการออกแบบสายสวน ไม่ใช่หลังจากนั้น เอาต์พุต 5 รายการมีความสำคัญมากที่สุดกับเพลาแทรกแซงทั่วไป: เส้นผ่านศูนย์กลางภายนอก ความหนาและศูนย์กลางของผนัง รูปไข่ ผิวเคลือบลูเมนด้านใน และความเสถียรของมิติทั่วทั้งแกนม้วนทั้งหมด ตารางที่ 1 เป้าหมายทางการค้าโดยทั่วไปสำหรับท่อสวนแบบสอดใส่ ขีดจำกัดสุดท้ายต้องมาจากข้อมูลจำเพาะของอุปกรณ์และได้รับการตรวจสอบจากสายผลิตภัณฑ์ของคุณเอง พารามิเตอร์ เป้าหมายทั่วไป เหตุใดจึงมีความสำคัญต่อท้ายน้ำ เส้นผ่านศูนย์กลางภายนอก /-0.02 ถึง /-0.05 มม. บนท่อ 1-3 มม ขนาดฝรั่งเศส, ปลอกหุ้ม, การเปลี่ยนสายสวน ความหนาของผนัง / ศูนย์กลาง ภายใน 10% ของผนังที่ระบุ ความต้านทานการหักงอ แรงดันระเบิด ความสม่ำเสมอในการรีโฟลว์ ไข่ เปอร์เซ็นต์หลักเดียวต่ำ การซีลวาล์ว การขึ้นรูปทิป การเชื่อมต่อที่ไม่มีรอยรั่ว ความหยาบผิวด้านใน Ra ต่ำกว่าไมครอนบนลูเมน ความสามารถในการติดตาม ปริมาณการชะล้าง การยึดเกาะของสารเคลือบ ความเสถียรระหว่างสปูลต่อสปูล วงเดียวกันตลอดความยาวเต็ม ผลผลิตการประกอบและการป้อนอัตโนมัติ เพลาที่มีผนังบางคือจุดที่ตัวเลขเหล่านี้แข็ง เมื่อผนังลดลงเหลือ 0.05 มม. วัสดุที่หลอมละลายจะมีพื้นที่ผ่อนคลายน้อยลง และหน้าต่างแบบดึงลงจะแคบลงอย่างรวดเร็ว ท่อทางการแพทย์แบบผนังบางพิเศษเพื่อการขนส่งของไหลที่มีความแม่นยำ ท่อทางการแพทย์แบบอัดขึ้นรูปบางพิเศษรองรับเส้นผ่านศูนย์กลางภายในที่แม่นยำและตัวเลือกวัสดุ เช่น ทีพียู, พีแบกซ์ และ แอบมอง สำหรับการใช้งานในช่องของเหลวที่มีการบุกรุกน้อยที่สุด ดูผลิตภัณฑ์ → สายการอัดรีดทีละขั้นตอน ท่อสายสวนส่วนใหญ่ผลิตขึ้นจากเส้นแบบสกรูเดี่ยวหรือแบบสกรูคู่ที่มีหัวดายแบบครอสเฮดและขนาดสุญญากาศ ลำดับด้านล่างนี้เป็นลำดับมาตรฐาน แต่แต่ละขั้นตอนจะมีจุดควบคุมที่ตัดสินความคลาดเคลื่อนขั้นสุดท้าย การอบแห้งและการจัดการวัสดุ เรซินดูดความชื้น เช่น บล็อกโคโพลีเมอร์ที่ทำจากโพลีเอไมด์และ TPU ดูดซับความชื้น เม็ดที่ยังไม่แห้งจะทำให้เกิดฟอง เจล และเส้นพื้นผิวที่ปรากฏเพียงชั่วโมงเดียวในการดำเนินการผลิต การให้อาหารและการละลาย รูปทรงของสกรูและอัตราส่วนแรงอัดจะกำหนดว่าโพลีเมอร์ละลายอย่างนุ่มนวลเพียงใด เรซินที่ไวต่อแรงเฉือนจำเป็นต้องมีโซนการบีบอัดแบบค่อยเป็นค่อยไปเพื่อหลีกเลี่ยงการเสื่อมสภาพ เสถียรภาพการสูบจ่ายและแรงดัน การเปลี่ยนแปลงของความดันหลอมเหลวแปลเกือบจะเป็นการแปรผันของเส้นผ่านศูนย์กลางโดยตรง ปั๊มเกียร์หรือโซนสูบจ่ายที่ได้รับการปรับแต่งอย่างดีจะทำให้เส้นโค้งนั้นเรียบ ครอสเฮดตายและดึงลง แม่พิมพ์กำหนดรูปร่าง อัตราส่วนการดึงลงระหว่างทางออกของแม่พิมพ์และขนาดท่อสุดท้ายจะกำหนดผนัง การเปลี่ยนแปลงเล็กๆ น้อยๆ จะทำให้ความหนาของผนังเร็วขึ้น การระบายความร้อนและการปรับขนาด ถังวัดขนาดสุญญากาศและการควบคุมอุณหภูมิของน้ำจะกำหนดความกลมและคุณภาพพื้นผิว การระบายความร้อนเร็วเกินไปจะทำให้ความเครียดค้างอยู่ในผนัง การถอด การวัด และการคดเคี้ยว ความตึงเครียดอย่างต่อเนื่องจะช่วยป้องกันรอยแตกลายและการตกไข่ การวัดแบบอินไลน์จะลอยไปก่อนที่จะสิ้นเปลืองแกนม้วนทั้งหมด เม็ด ขนาดสูญญากาศ ความคิดเห็นของ SPC การควบคุมความตึงเครียด เครื่องอัดรีด อาบน้ำเย็น เครื่องวัด OD ของเลเซอร์ เครื่องดึงถอดออก ภาพสามมิติของแนวท่อ: โพลีเมอร์เข้าสู่เครื่องอัดรีด ส่วนของเหลวที่หลอมละลายจะถูกขึ้นรูปในแม่พิมพ์แบบครอสเฮด ซึ่งวัดขนาดภายใต้สุญญากาศ วัดด้วยเลเซอร์เกจ และถูกดึงออกไปด้วยแรงตึงคงที่ แต่ละบล็อกเป็นจุดควบคุม ไม่ใช่แค่เครื่องจักร การเลือกใช้วัสดุจะเขียนหน้าต่างอุณหภูมิใหม่ สกรูและดายตัวเดียวกันมีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิงกับเรซินใหม่ โคโพลีเมอร์บล็อกโพลีอะไมด์ เช่น กระบวนการ Pebax และ TPU ในช่วงกระบอกปืนปานกลาง ในขณะที่ แอบมอง และฟลูออโรโพลีเมอร์ต้องการไลน์เฉพาะ เครื่องมือที่ทนต่อการกัดกร่อน และรอบการชะล้างที่ยาวนานขึ้น การเปลี่ยนสายการผลิตจาก PEEK กลับไปเป็นอีลาสโตเมอร์อุณหภูมิต่ำนั้นแทบจะไม่ประหยัด ซึ่งเป็นเหตุผลว่าทำไมผู้เชี่ยวชาญจึงแยกความสามารถในการอัดขึ้นรูปสำหรับโพลีเมอร์อุณหภูมิสูง 0 100 200 300 400 210 200 230 350 380 Pebax TPU พีวีดีเอฟ กพ PEEK จุดตั้งค่าถังตัวแทน องศาเซลเซียส นอกเหนือจากอุณหภูมิแล้ว โปรไฟล์คุณสมบัติของโพลีเมอร์แต่ละตัวจะตัดสินว่าสถาปัตยกรรมเพลาแบบใดที่เหมาะสม วัสดุแข็งและทนความร้อนไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับเพลาแบบติดตามได้โดยอัตโนมัติ ความฝืด ทนความร้อน การหล่อลื่น ความสามารถในการผลักดัน ความยืดหยุ่น PEEK Pebax / ทีพียู คะแนน PEEK และโพลีอิไมด์มีความแข็งและทนความร้อนสูง คะแนน Pebax และ TPU มีความยืดหยุ่นสูง เพลาที่ทันสมัยส่วนใหญ่จะผสมทั้งสองโลกผ่านการอัดรีดร่วมหลายชั้น โดยที่ชั้นนอกที่อ่อนนุ่มจะเคลือบสารที่ชอบน้ำไว้ และชั้นในที่แข็งจะทำหน้าที่นำลูเมน หากต้องการทราบรายละเอียดเพิ่มเติมเกี่ยวกับวิธีการใช้เทคโนโลยีดังกล่าวในทางปฏิบัติ โปรดดูภาพรวมของ การอัดรีดสายสวนหลายชั้น . ท่อหลายชั้นทางการแพทย์สำหรับสายสวนและการส่งยา ท่ออัดรีดหลายชั้นผสมผสานความเข้ากันได้ทางชีวภาพภายในเข้ากับความแข็งแรงหรือการป้องกันภายนอก สายสวนที่รองรับ การแช่ การระบายน้ำ และระบบนำส่งยาที่มีความทนทานต่ำ ดูผลิตภัณฑ์ → ข้อบกพร่องจากการอัดขึ้นรูปมาจากไหนจริงๆ ข้อบกพร่องไม่ค่อยปรากฏแบบสุ่ม ในการแก้ไขปัญหาการผลิต สาเหตุหลัก 5 ประการเดียวกันนี้ทำให้เกิดสปูลที่ถูกปฏิเสธมากที่สุด ความชื้นและการอบแห้งของวัสดุ 34% โปรไฟล์อุณหภูมิและการออกแบบสกรู 26% แรงดันตายและการดึงลง 18% การทำความเย็น สุญญากาศ และการถอดออก 14% การจัดการ การม้วน และการดำเนินงานรอง 8% การกระจายตัวอย่างอิงตามรูปแบบการแก้ไขปัญหาทั่วไปในการผลิตท่อทางการแพทย์ ไม่ใช่สถิติอุตสาหกรรมที่วัดได้ เส้นผ่านศูนย์กลางดริฟท์ มักจะชี้ถึงความไม่แน่นอนของแรงดันหลอมเหลวหรือความเร็วในการขึ้นเครื่องไม่ตรงกัน เจลและจุดดำ บ่งชี้ว่าการชะล้างไม่สมบูรณ์ เรซินเสื่อมสภาพในบริเวณที่ตายแล้ว หรือมีความชื้น ความเยื้องศูนย์กลางของผนัง มักมาจากการตั้งศูนย์กลางแม่พิมพ์หรือสุญญากาศที่ไม่สมดุลในปลอกปรับขนาด ละลายการแตกหักและความหยาบ จะปรากฏขึ้นเมื่ออัตราเอาท์พุตเกินกว่าที่เรขาคณิตของแม่พิมพ์สามารถจัดการได้ที่อุณหภูมินั้น ไข่บนสปูล เป็นปัญหาแรงดึงและการคดเคี้ยวมากกว่าปัญหาการอัดขึ้นรูป ความคลาดเคลื่อน การวัดอินไลน์ และการควบคุมคุณภาพ กระบวนการที่ได้รับการตรวจสอบแล้วไม่ใช่กระบวนการที่เสถียรตลอดไป การตั้งค่าสุญญากาศคืบคลาน การสึกหรอของแม่พิมพ์ และเรซินล็อตใหม่สามารถเปลี่ยนความหนืดหลอมละลายได้ การวัดอย่างต่อเนื่องเป็นเพียงการป้องกันในทางปฏิบัติเท่านั้น 8 4 0 -4 -8 การควบคุมวงปิด เส้นดริฟท์ 0ชม 2ชม 4ชม 6ชม 8ชม ส่วนเบี่ยงเบนของเส้นผ่านศูนย์กลางภายนอกเป็นไมครอนตลอดการดำเนินการผลิต มาตรการควบคุมเชิงปฏิบัติบนสายการอัดรีดสายสวนประกอบด้วย: การวัดด้วยเลเซอร์หรืออัลตราโซนิกในช่วงเวลาคงที่ บันทึกเทียบกับตำแหน่งสปูล การควบคุมกระบวนการทางสถิติบน OD ผนัง และรูปไข่ ด้วยกฎปฏิกิริยามากกว่าการตรวจสอบหลังข้อเท็จจริง คุณสมบัติการติดตั้ง การปฏิบัติงาน และประสิทธิภาพของชุดแม่พิมพ์และเรซินใหม่ทุกชิ้น การตรวจสอบย้อนกลับล็อตเต็มตั้งแต่ชุดเม็ดจนถึงแกนม้วนสำเร็จรูป ภายใต้ระบบคุณภาพ เช่น ISO 13485 การควบคุมการเปลี่ยนแปลงที่จัดทำเป็นเอกสารสำหรับการปรับเปลี่ยนใดๆ ที่แตะหน้าต่างที่ได้รับการตรวจสอบ จากท่ออัดรีดไปจนถึงสายสวนสำเร็จรูป การอัดขึ้นรูปมักเป็นขั้นตอนแรกจากการดำเนินการหลายครั้ง กระบวนการขั้นที่สอง เช่น การพลิกคว่ำ การบานท่อ การเจาะรู การเชื่อมแบบไหลกลับ การถักเปีย และการเคลือบแบบหดด้วยความร้อน เป็นสิ่งที่เปลี่ยนแกนท่อให้เป็นแกนทำงาน ขั้นตอนเหล่านี้ขึ้นอยู่กับสิ่งที่เกิดขึ้นต้นน้ำเป็นอย่างมาก โดยลูเมนที่อยู่นอกทรงกลมเล็กน้อยจะไม่สามารถปิดผนึกกับวาล์วห้ามเลือดได้อย่างน่าเชื่อถือ และผนังที่มีความเครียดที่แช่แข็งจะบิดเบี้ยวในระหว่างการรีโฟลว์ รูปแบบลูเมนที่ซับซ้อนทำให้เกิดความต้องการสูงสุดในขั้นตอนการอัดขึ้นรูป โปรไฟล์หลายลูเมนที่มีช่องสองหรือสามช่องขึ้นไปนั้นต้องการการไหลที่สมดุลผ่านดาย เพื่อให้ทุกลูเมนคงรูปร่างและหน้าตัดไว้ตลอดความยาวทั้งหมด ท่อทางการแพทย์แบบหลายลูเมนสำหรับการออกแบบสายสวนที่ซับซ้อน ท่ออัดรีดที่มีหลายช่องที่ปรับแต่งได้ช่วยให้เข้าถึงลวดนำทาง ยา และก๊าซได้พร้อมกันในการใช้งานหลอดเลือดหัวใจ การฟอกไต การส่องกล้อง และสายสวนหลอดเลือด ดูผลิตภัณฑ์ → การเลือกพันธมิตรการอัดขึ้นรูป สำหรับผู้ผลิตอุปกรณ์ ซัพพลายเออร์การอัดขึ้นรูปเป็นส่วนหนึ่งของทีมออกแบบอย่างมีประสิทธิภาพ ความแตกต่างระหว่างผู้จำหน่ายส่วนประกอบและคู่ค้าด้านการพัฒนาจะแสดงว่าพวกเขามีส่วนร่วมตั้งแต่เนิ่นๆ แค่ไหน และพวกเขาสามารถจัดทำเอกสารเกี่ยวกับกรอบเวลากระบวนการได้มากเพียงใด Ningbo LINSTANT Polymer Materials Co., Ltd. ก่อตั้งขึ้นในปี 2014 และได้เติบโตขึ้นเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติด้วยพนักงานมืออาชีพมากกว่า 500 คน บริษัทมุ่งมั่นที่จะก้าวข้ามบทบาทของซัพพลายเออร์ชิ้นส่วนแบบดั้งเดิม โดยมุ่งมั่นที่จะกลายเป็นส่วนสำคัญของผลิตภัณฑ์ของลูกค้า ตั้งแต่การจับคู่ที่แม่นยำในระหว่างขั้นตอนการออกแบบการทำงานร่วมกันไปจนถึงการรับประกันความน่าเชื่อถือในระหว่างการผลิต LINSTANT บูรณาการอย่างลึกซึ้งเข้ากับห่วงโซ่คุณค่าหลักของผลิตภัณฑ์ของลูกค้า โดยเปลี่ยนเทคโนโลยีสายสวนให้กลายเป็นข้อได้เปรียบทางการแข่งขันหลักสำหรับผลิตภัณฑ์ของตน ด้วยนวัตกรรมทางเทคโนโลยีที่ต่อเนื่องและการควบคุมคุณภาพอย่างเข้มงวด เราสามารถจัดหาโซลูชั่นระบบสายสวนแบบกำหนดเองที่ปลอดภัย แม่นยำยิ่งขึ้น และมีเทคโนโลยีขั้นสูงให้กับบริษัทอุปกรณ์ทางการแพทย์ได้ ฐานการผลิตครอบคลุมพื้นที่ห้องปลอดเชื้อตามมาตรฐาน GMP เกือบ 20,000 ตารางเมตร โดยมีสายการผลิตการอัดรีดนำเข้า 15 สายที่รองรับการอัดรีดร่วมชั้นเดียว สอง และสามชั้น สายการผลิต PEEK เฉพาะแปดสาย สายการผลิตการฉีดขึ้นรูปสองสาย และหน่วยการถักเปีย การขดม้วน และการเคลือบประมาณ 100 หน่วย การครอบคลุมวัสดุครอบคลุมตั้งแต่ PEEK, โพลีอิไมด์, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET และ PVDF และกลุ่มผลิตภัณฑ์ครอบคลุมตั้งแต่ท่อฐานไปจนถึงเพลาเสริมแรงและท่อบอลลูน ไปจนถึงสายสวนขนาดเล็กและสายสวนนำทาง การจัดการคุณภาพได้รับการรับรองมาตรฐาน ISO 13485:2016 สำหรับทีมที่ต้องการการสนับสนุนด้านการออกแบบมากกว่าการใช้ท่อที่มีจำหน่ายทั่วไป บริการ OEM และ ODM ครอบคลุมถึงการพัฒนาร่วมกัน การใช้เครื่องมือ การตรวจสอบกระบวนการ และการผลิตแบบอนุกรม คำถามที่พบบ่อย ไตรมาสที่ 1 การอัดขึ้นรูปสายสวนคืออะไร? เป็นกระบวนการหลอมที่สร้างเม็ดโพลีเมอร์ให้เป็นท่อสายสวนแบบต่อเนื่องโดยมีเส้นผ่านศูนย์กลางภายใน เส้นผ่านศูนย์กลางภายนอก และผนังกำหนดไว้ โดยจะกำหนดรูปทรงที่ต้องใช้ขั้นตอนการประกอบในภายหลังทั้งหมด ไตรมาสที่ 2 การอัดขึ้นรูปสายสวนสามารถทนต่อความอดทนได้เท่าใด เส้นที่มีการควบคุมอย่างดีมักจะยึดเส้นผ่านศูนย์กลางภายนอกภายใน /-0.02 ถึง /-0.05 มม. และผนังอยู่ภายในประมาณ 10 เปอร์เซ็นต์ของขนาดที่กำหนด ขึ้นอยู่กับเรซิน ความหนาของผนัง และขนาดท่อ ไตรมาสที่ 3 โพลีเมอร์ชนิดใดที่ใช้สำหรับการอัดขึ้นรูปท่อสายสวน Pebax, TPU, PVDF, PET, โพลีอิไมด์, PEEK, PTFE, FEP, PFA และ ETFE เป็นเรื่องธรรมดา การเลือกใช้วัสดุเป็นตัวขับเคลื่อนหน้าต่างอุณหภูมิ ความแข็งของเพลา และกลยุทธ์การเคลือบ ไตรมาสที่ 4 อะไรคือความแตกต่างระหว่างการอัดขึ้นรูปแบบลูเมนเดียวและหลายลูเมน? ท่อลูเมนเดียวมีหนึ่งช่อง ท่อหลายลูเมนบรรจุช่องตั้งแต่สองช่องขึ้นไปไว้ในโปรไฟล์เดียว ซึ่งต้องใช้ไดย์โฟลว์ที่สมดุล เพื่อให้แต่ละลูเมนคงพื้นที่หน้าตัดไว้ตามความยาว คำถามที่ 5 คุณจะป้องกันการหักงอในท่อสวนที่อัดขึ้นรูปได้อย่างไร? ผนังที่มีศูนย์กลางรวม ความหนาของผนังที่สม่ำเสมอ Durometer ที่เหมาะสมหรือชั้นเสริมแรงแบบถัก และกระบวนการรีโฟลว์ที่ได้รับการควบคุม ล้วนเพิ่มความต้านทานการหักงอ คำถามที่ 6 สามารถจัดหาท่ออัดรีดเป็นส่วนหนึ่งของชุดสายสวน OEM แบบเต็มได้หรือไม่ ใช่. ซัพพลายเออร์การอัดขึ้นรูปที่มีความสามารถในการประมวลผลขั้นที่สองสามารถส่งมอบเพลาแบบปลาย เชื่อม ถัก หรือเคลือบ หรือสนับสนุนการพัฒนาสายสวนแบบกำหนดเองเต็มรูปแบบตั้งแต่ขั้นตอนการออกแบบไปจนถึงการผลิตแบบอนุกรม .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 ติดต่อเรา
หากคุณสนใจในผลิตภัณฑ์ของเราโปรดติดต่อเรา
- รายละเอียดการติดต่อ
- Address : 5 Oak Park Dr, เบดฟอร์ด, แมสซาชูเซตส์ 01730
- Tel: +86-13061789249
- Email: [email protected]
- ข้อมูลในเว็บไซต์นี้มีไว้สำหรับประเทศและเขตอำนาจศาลนอกเขตสาธารณรัฐประชาชนจีนเท่านั้น
- สินค้า
- ท่ออัดทางการแพทย์
- ท่อเสริมทางการแพทย์
- โพลีอิไมด์
- แอบมอง
- ท่อบอลลูน
- ไมโครสายสวน
- กระบวนการรอง
- ท่อหดแบบใช้ความร้อน
- ท่อทางการแพทย์ฟลูออโรโพลีเมอร์
- กล้องเอนโดสโคป
- ฝักเข้าถึงแรงดันลบ
- สายสวนนำทาง
- สายสวนหลอดเลือด
- ท่อถักแรงดันสูง
- กระบวนการบำบัดพื้นผิวท่อทางการแพทย์
- ศูนย์ข่าว
- ข่าวอุตสาหกรรม
- ข่าวบริษัท
- เทอร์มินัลมือถือ

