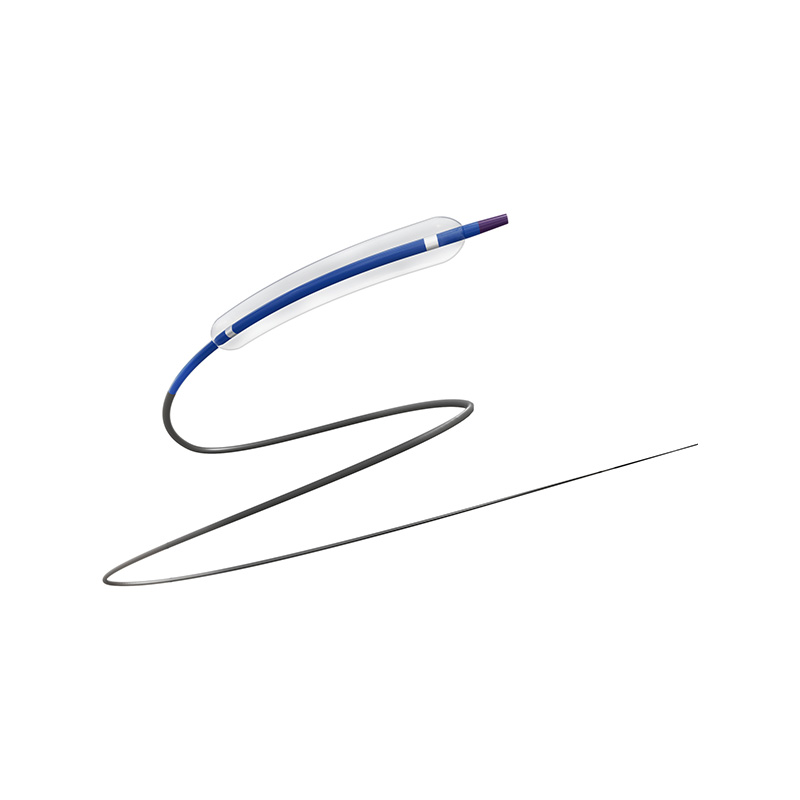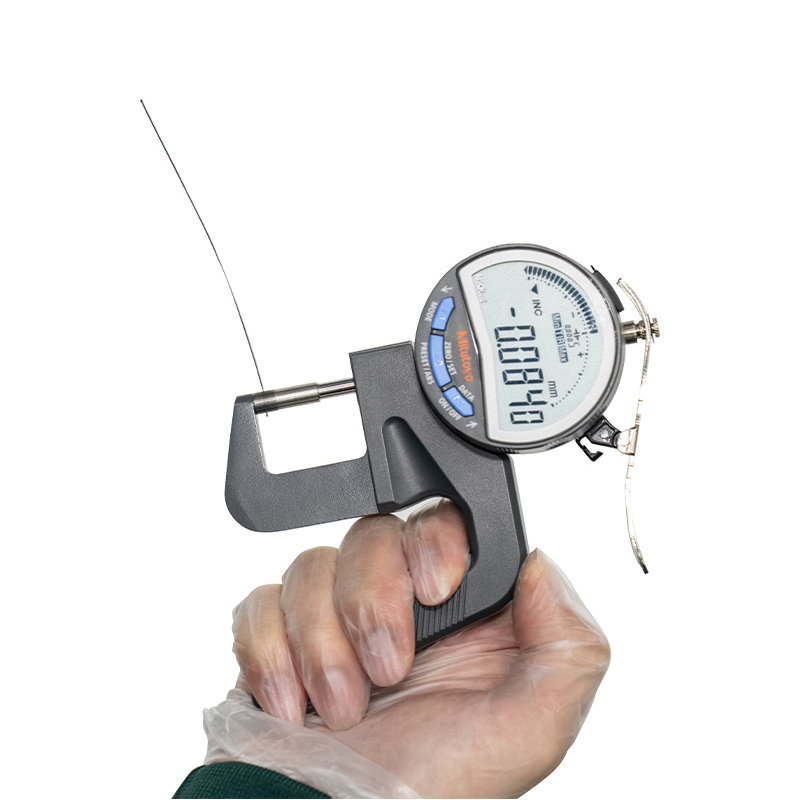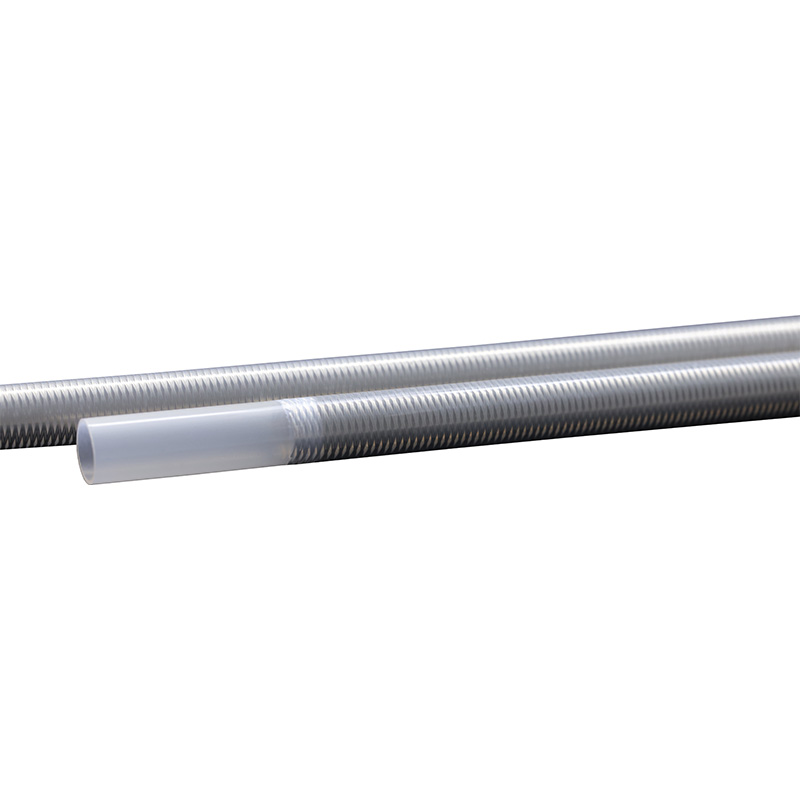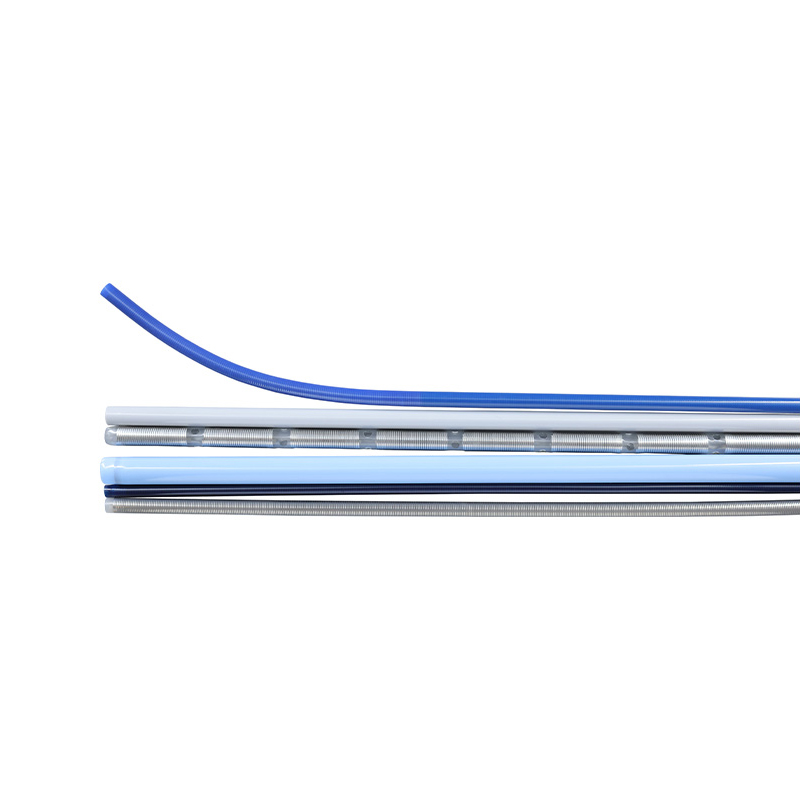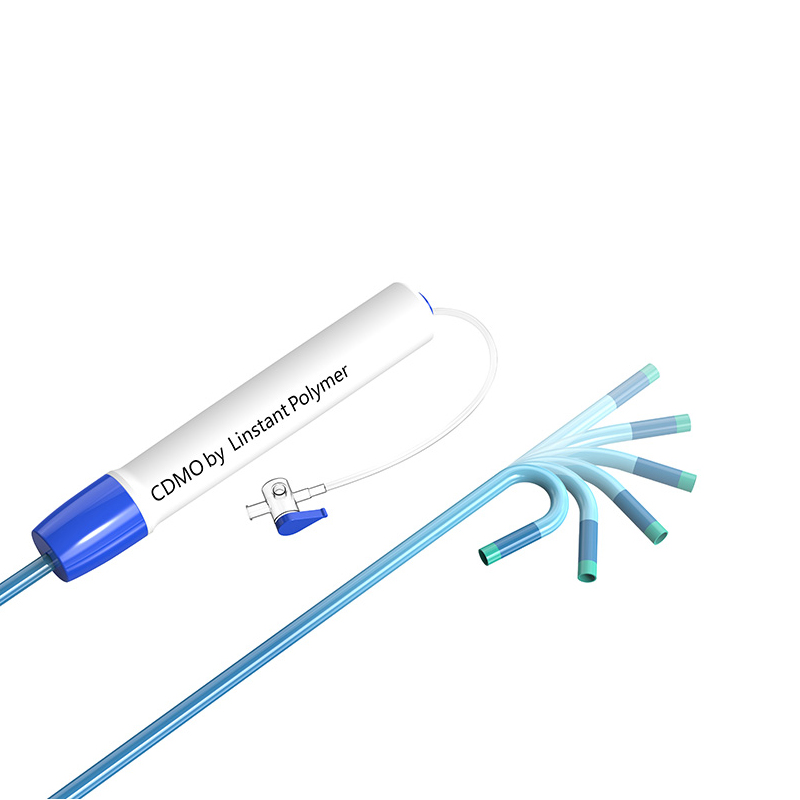


ความหนาของผนังสวิง 0.03 มม. ดูไม่เป็นอันตรายต่อภาพวาด บนม้านั่ง อาการจะงอที่ส่วนโค้งของเอออร์ติก บอลลูนที่ไม่สามารถติดตามได้ หรือวาล์วห้ามเลือดที่หยด จากประสบการณ์ของเรา ข้อร้องเรียนเกี่ยวกับประสิทธิภาพของสายสวนส่วนใหญ่จะย้อนกลับไปที่สายการอัดขึ้นรูปมากกว่าการออกแบบสายสวน
คำตอบสั้น ๆ : การอัดขึ้นรูปของสายสวนจะกำหนดแถบความอดทนที่คุณสามารถยึดได้ ความแข็งแรงของพันธะที่มีอยู่ที่ปลายน้ำ และความสามารถในการทำซ้ำของอุปกรณ์ที่เสร็จสมบูรณ์แล้วจะมีขนาดเท่าใด ปรับหน้าต่างการอัดรีดให้ถูกต้อง และทุกขั้นตอนต่อมาจะง่ายขึ้น หากทำผิดและไม่มีการพลิกคว่ำ การยึดติด หรืองานประกอบใดๆ ก็สามารถช่วยชีวิตอุปกรณ์ได้
คู่มือนี้จะอธิบายสิ่งที่การควบคุมการอัดขึ้นรูปจริง ตัวแปรกระบวนการที่สำคัญ โพลีเมอร์ที่ทำงานแตกต่างออกไปบนสกรูตัวเดียวกัน ข้อบกพร่องที่ปรากฏขึ้นก่อน และการตรวจสอบคุณภาพที่ป้องกันไม่ให้กระบวนการที่ผ่านการตรวจสอบแล้วลอยไป
สิ่งที่การควบคุมการอัดขึ้นรูปของ Catheter ก่อนสิ่งอื่นใด
การอัดขึ้นรูปเป็นขั้นตอนที่แก้ไขเรขาคณิตในทุกกระบวนการอื่นๆ หากก้านหลุดออกจากเส้นโดยมีความแปรผันของผนัง 12 เปอร์เซ็นต์ ขั้นตอนการถักเปีย การรีโฟลว์ และการขึ้นรูปทิปจะสืบทอดการเปลี่ยนแปลงนั้นและขยายให้ใหญ่ขึ้น นั่นคือเหตุผลที่ทีมงานที่มีประสบการณ์ล็อคหน้าต่างการอัดขึ้นรูปก่อนที่จะเสร็จสิ้นการออกแบบสายสวน ไม่ใช่หลังจากนั้น
เอาต์พุต 5 รายการมีความสำคัญมากที่สุดกับเพลาแทรกแซงทั่วไป: เส้นผ่านศูนย์กลางภายนอก ความหนาและศูนย์กลางของผนัง รูปไข่ ผิวเคลือบลูเมนด้านใน และความเสถียรของมิติทั่วทั้งแกนม้วนทั้งหมด
| พารามิเตอร์ | เป้าหมายทั่วไป | เหตุใดจึงมีความสำคัญต่อท้ายน้ำ |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอก | /-0.02 ถึง /-0.05 มม. บนท่อ 1-3 มม | ขนาดฝรั่งเศส, ปลอกหุ้ม, การเปลี่ยนสายสวน |
| ความหนาของผนัง / ศูนย์กลาง | ภายใน 10% ของผนังที่ระบุ | ความต้านทานการหักงอ แรงดันระเบิด ความสม่ำเสมอในการรีโฟลว์ |
| ไข่ | เปอร์เซ็นต์หลักเดียวต่ำ | การซีลวาล์ว การขึ้นรูปทิป การเชื่อมต่อที่ไม่มีรอยรั่ว |
| ความหยาบผิวด้านใน | Ra ต่ำกว่าไมครอนบนลูเมน | ความสามารถในการติดตาม ปริมาณการชะล้าง การยึดเกาะของสารเคลือบ |
| ความเสถียรระหว่างสปูลต่อสปูล | วงเดียวกันตลอดความยาวเต็ม | ผลผลิตการประกอบและการป้อนอัตโนมัติ |
เพลาที่มีผนังบางคือจุดที่ตัวเลขเหล่านี้แข็ง เมื่อผนังลดลงเหลือ 0.05 มม. วัสดุที่หลอมละลายจะมีพื้นที่ผ่อนคลายน้อยลง และหน้าต่างแบบดึงลงจะแคบลงอย่างรวดเร็ว
 ท่อทางการแพทย์แบบผนังบางพิเศษเพื่อการขนส่งของไหลที่มีความแม่นยำ ท่อทางการแพทย์แบบอัดขึ้นรูปบางพิเศษรองรับเส้นผ่านศูนย์กลางภายในที่แม่นยำและตัวเลือกวัสดุ เช่น ทีพียู, พีแบกซ์ และ แอบมอง สำหรับการใช้งานในช่องของเหลวที่มีการบุกรุกน้อยที่สุด ดูผลิตภัณฑ์ →
สายการอัดรีดทีละขั้นตอน
ท่อสายสวนส่วนใหญ่ผลิตขึ้นจากเส้นแบบสกรูเดี่ยวหรือแบบสกรูคู่ที่มีหัวดายแบบครอสเฮดและขนาดสุญญากาศ ลำดับด้านล่างนี้เป็นลำดับมาตรฐาน แต่แต่ละขั้นตอนจะมีจุดควบคุมที่ตัดสินความคลาดเคลื่อนขั้นสุดท้าย
- การอบแห้งและการจัดการวัสดุ เรซินดูดความชื้น เช่น บล็อกโคโพลีเมอร์ที่ทำจากโพลีเอไมด์และ TPU ดูดซับความชื้น เม็ดที่ยังไม่แห้งจะทำให้เกิดฟอง เจล และเส้นพื้นผิวที่ปรากฏเพียงชั่วโมงเดียวในการดำเนินการผลิต
- การให้อาหารและการละลาย รูปทรงของสกรูและอัตราส่วนแรงอัดจะกำหนดว่าโพลีเมอร์ละลายอย่างนุ่มนวลเพียงใด เรซินที่ไวต่อแรงเฉือนจำเป็นต้องมีโซนการบีบอัดแบบค่อยเป็นค่อยไปเพื่อหลีกเลี่ยงการเสื่อมสภาพ
- เสถียรภาพการสูบจ่ายและแรงดัน การเปลี่ยนแปลงของความดันหลอมเหลวแปลเกือบจะเป็นการแปรผันของเส้นผ่านศูนย์กลางโดยตรง ปั๊มเกียร์หรือโซนสูบจ่ายที่ได้รับการปรับแต่งอย่างดีจะทำให้เส้นโค้งนั้นเรียบ
- ครอสเฮดตายและดึงลง แม่พิมพ์กำหนดรูปร่าง อัตราส่วนการดึงลงระหว่างทางออกของแม่พิมพ์และขนาดท่อสุดท้ายจะกำหนดผนัง การเปลี่ยนแปลงเล็กๆ น้อยๆ จะทำให้ความหนาของผนังเร็วขึ้น
- การระบายความร้อนและการปรับขนาด ถังวัดขนาดสุญญากาศและการควบคุมอุณหภูมิของน้ำจะกำหนดความกลมและคุณภาพพื้นผิว การระบายความร้อนเร็วเกินไปจะทำให้ความเครียดค้างอยู่ในผนัง
- การถอด การวัด และการคดเคี้ยว ความตึงเครียดอย่างต่อเนื่องจะช่วยป้องกันรอยแตกลายและการตกไข่ การวัดแบบอินไลน์จะลอยไปก่อนที่จะสิ้นเปลืองแกนม้วนทั้งหมด
ภาพสามมิติของแนวท่อ: โพลีเมอร์เข้าสู่เครื่องอัดรีด ส่วนของเหลวที่หลอมละลายจะถูกขึ้นรูปในแม่พิมพ์แบบครอสเฮด ซึ่งวัดขนาดภายใต้สุญญากาศ วัดด้วยเลเซอร์เกจ และถูกดึงออกไปด้วยแรงตึงคงที่ แต่ละบล็อกเป็นจุดควบคุม ไม่ใช่แค่เครื่องจักร
การเลือกใช้วัสดุจะเขียนหน้าต่างอุณหภูมิใหม่
สกรูและดายตัวเดียวกันมีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิงกับเรซินใหม่ โคโพลีเมอร์บล็อกโพลีอะไมด์ เช่น กระบวนการ Pebax และ TPU ในช่วงกระบอกปืนปานกลาง ในขณะที่ แอบมอง และฟลูออโรโพลีเมอร์ต้องการไลน์เฉพาะ เครื่องมือที่ทนต่อการกัดกร่อน และรอบการชะล้างที่ยาวนานขึ้น การเปลี่ยนสายการผลิตจาก PEEK กลับไปเป็นอีลาสโตเมอร์อุณหภูมิต่ำนั้นแทบจะไม่ประหยัด ซึ่งเป็นเหตุผลว่าทำไมผู้เชี่ยวชาญจึงแยกความสามารถในการอัดขึ้นรูปสำหรับโพลีเมอร์อุณหภูมิสูง
นอกเหนือจากอุณหภูมิแล้ว โปรไฟล์คุณสมบัติของโพลีเมอร์แต่ละตัวจะตัดสินว่าสถาปัตยกรรมเพลาแบบใดที่เหมาะสม วัสดุแข็งและทนความร้อนไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับเพลาแบบติดตามได้โดยอัตโนมัติ
คะแนน PEEK และโพลีอิไมด์มีความแข็งและทนความร้อนสูง คะแนน Pebax และ TPU มีความยืดหยุ่นสูง เพลาที่ทันสมัยส่วนใหญ่จะผสมทั้งสองโลกผ่านการอัดรีดร่วมหลายชั้น โดยที่ชั้นนอกที่อ่อนนุ่มจะเคลือบสารที่ชอบน้ำไว้ และชั้นในที่แข็งจะทำหน้าที่นำลูเมน หากต้องการทราบรายละเอียดเพิ่มเติมเกี่ยวกับวิธีการใช้เทคโนโลยีดังกล่าวในทางปฏิบัติ โปรดดูภาพรวมของ การอัดรีดสายสวนหลายชั้น .
 ท่อหลายชั้นทางการแพทย์สำหรับสายสวนและการส่งยา ท่ออัดรีดหลายชั้นผสมผสานความเข้ากันได้ทางชีวภาพภายในเข้ากับความแข็งแรงหรือการป้องกันภายนอก สายสวนที่รองรับ การแช่ การระบายน้ำ และระบบนำส่งยาที่มีความทนทานต่ำ ดูผลิตภัณฑ์ →
ข้อบกพร่องจากการอัดขึ้นรูปมาจากไหนจริงๆ
ข้อบกพร่องไม่ค่อยปรากฏแบบสุ่ม ในการแก้ไขปัญหาการผลิต สาเหตุหลัก 5 ประการเดียวกันนี้ทำให้เกิดสปูลที่ถูกปฏิเสธมากที่สุด
การกระจายตัวอย่างอิงตามรูปแบบการแก้ไขปัญหาทั่วไปในการผลิตท่อทางการแพทย์ ไม่ใช่สถิติอุตสาหกรรมที่วัดได้
- เส้นผ่านศูนย์กลางดริฟท์ มักจะชี้ถึงความไม่แน่นอนของแรงดันหลอมเหลวหรือความเร็วในการขึ้นเครื่องไม่ตรงกัน
- เจลและจุดดำ บ่งชี้ว่าการชะล้างไม่สมบูรณ์ เรซินเสื่อมสภาพในบริเวณที่ตายแล้ว หรือมีความชื้น
- ความเยื้องศูนย์กลางของผนัง มักมาจากการตั้งศูนย์กลางแม่พิมพ์หรือสุญญากาศที่ไม่สมดุลในปลอกปรับขนาด
- ละลายการแตกหักและความหยาบ จะปรากฏขึ้นเมื่ออัตราเอาท์พุตเกินกว่าที่เรขาคณิตของแม่พิมพ์สามารถจัดการได้ที่อุณหภูมินั้น
- ไข่บนสปูล เป็นปัญหาแรงดึงและการคดเคี้ยวมากกว่าปัญหาการอัดขึ้นรูป
ความคลาดเคลื่อน การวัดอินไลน์ และการควบคุมคุณภาพ
กระบวนการที่ได้รับการตรวจสอบแล้วไม่ใช่กระบวนการที่เสถียรตลอดไป การตั้งค่าสุญญากาศคืบคลาน การสึกหรอของแม่พิมพ์ และเรซินล็อตใหม่สามารถเปลี่ยนความหนืดหลอมละลายได้ การวัดอย่างต่อเนื่องเป็นเพียงการป้องกันในทางปฏิบัติเท่านั้น
มาตรการควบคุมเชิงปฏิบัติบนสายการอัดรีดสายสวนประกอบด้วย:
- การวัดด้วยเลเซอร์หรืออัลตราโซนิกในช่วงเวลาคงที่ บันทึกเทียบกับตำแหน่งสปูล
- การควบคุมกระบวนการทางสถิติบน OD ผนัง และรูปไข่ ด้วยกฎปฏิกิริยามากกว่าการตรวจสอบหลังข้อเท็จจริง
- คุณสมบัติการติดตั้ง การปฏิบัติงาน และประสิทธิภาพของชุดแม่พิมพ์และเรซินใหม่ทุกชิ้น
- การตรวจสอบย้อนกลับล็อตเต็มตั้งแต่ชุดเม็ดจนถึงแกนม้วนสำเร็จรูป ภายใต้ระบบคุณภาพ เช่น ISO 13485
- การควบคุมการเปลี่ยนแปลงที่จัดทำเป็นเอกสารสำหรับการปรับเปลี่ยนใดๆ ที่แตะหน้าต่างที่ได้รับการตรวจสอบ
จากท่ออัดรีดไปจนถึงสายสวนสำเร็จรูป
การอัดขึ้นรูปมักเป็นขั้นตอนแรกจากการดำเนินการหลายครั้ง กระบวนการขั้นที่สอง เช่น การพลิกคว่ำ การบานท่อ การเจาะรู การเชื่อมแบบไหลกลับ การถักเปีย และการเคลือบแบบหดด้วยความร้อน เป็นสิ่งที่เปลี่ยนแกนท่อให้เป็นแกนทำงาน ขั้นตอนเหล่านี้ขึ้นอยู่กับสิ่งที่เกิดขึ้นต้นน้ำเป็นอย่างมาก โดยลูเมนที่อยู่นอกทรงกลมเล็กน้อยจะไม่สามารถปิดผนึกกับวาล์วห้ามเลือดได้อย่างน่าเชื่อถือ และผนังที่มีความเครียดที่แช่แข็งจะบิดเบี้ยวในระหว่างการรีโฟลว์
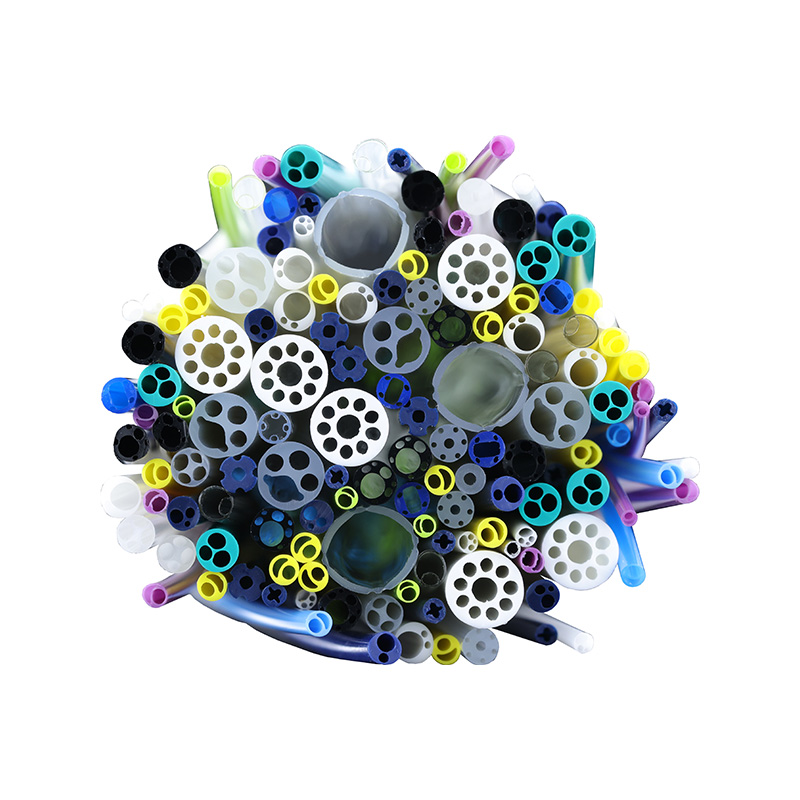
รูปแบบลูเมนที่ซับซ้อนทำให้เกิดความต้องการสูงสุดในขั้นตอนการอัดขึ้นรูป โปรไฟล์หลายลูเมนที่มีช่องสองหรือสามช่องขึ้นไปนั้นต้องการการไหลที่สมดุลผ่านดาย เพื่อให้ทุกลูเมนคงรูปร่างและหน้าตัดไว้ตลอดความยาวทั้งหมด
 ท่อทางการแพทย์แบบหลายลูเมนสำหรับการออกแบบสายสวนที่ซับซ้อน ท่ออัดรีดที่มีหลายช่องที่ปรับแต่งได้ช่วยให้เข้าถึงลวดนำทาง ยา และก๊าซได้พร้อมกันในการใช้งานหลอดเลือดหัวใจ การฟอกไต การส่องกล้อง และสายสวนหลอดเลือด ดูผลิตภัณฑ์ →
การเลือกพันธมิตรการอัดขึ้นรูป
สำหรับผู้ผลิตอุปกรณ์ ซัพพลายเออร์การอัดขึ้นรูปเป็นส่วนหนึ่งของทีมออกแบบอย่างมีประสิทธิภาพ ความแตกต่างระหว่างผู้จำหน่ายส่วนประกอบและคู่ค้าด้านการพัฒนาจะแสดงว่าพวกเขามีส่วนร่วมตั้งแต่เนิ่นๆ แค่ไหน และพวกเขาสามารถจัดทำเอกสารเกี่ยวกับกรอบเวลากระบวนการได้มากเพียงใด
Ningbo LINSTANT Polymer Materials Co., Ltd. ก่อตั้งขึ้นในปี 2014 และได้เติบโตขึ้นเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติด้วยพนักงานมืออาชีพมากกว่า 500 คน บริษัทมุ่งมั่นที่จะก้าวข้ามบทบาทของซัพพลายเออร์ชิ้นส่วนแบบดั้งเดิม โดยมุ่งมั่นที่จะกลายเป็นส่วนสำคัญของผลิตภัณฑ์ของลูกค้า ตั้งแต่การจับคู่ที่แม่นยำในระหว่างขั้นตอนการออกแบบการทำงานร่วมกันไปจนถึงการรับประกันความน่าเชื่อถือในระหว่างการผลิต LINSTANT บูรณาการอย่างลึกซึ้งเข้ากับห่วงโซ่คุณค่าหลักของผลิตภัณฑ์ของลูกค้า โดยเปลี่ยนเทคโนโลยีสายสวนให้กลายเป็นข้อได้เปรียบทางการแข่งขันหลักสำหรับผลิตภัณฑ์ของตน
ด้วยนวัตกรรมทางเทคโนโลยีที่ต่อเนื่องและการควบคุมคุณภาพอย่างเข้มงวด เราสามารถจัดหาโซลูชั่นระบบสายสวนแบบกำหนดเองที่ปลอดภัย แม่นยำยิ่งขึ้น และมีเทคโนโลยีขั้นสูงให้กับบริษัทอุปกรณ์ทางการแพทย์ได้
ฐานการผลิตครอบคลุมพื้นที่ห้องปลอดเชื้อตามมาตรฐาน GMP เกือบ 20,000 ตารางเมตร โดยมีสายการผลิตการอัดรีดนำเข้า 15 สายที่รองรับการอัดรีดร่วมชั้นเดียว สอง และสามชั้น สายการผลิต PEEK เฉพาะแปดสาย สายการผลิตการฉีดขึ้นรูปสองสาย และหน่วยการถักเปีย การขดม้วน และการเคลือบประมาณ 100 หน่วย การครอบคลุมวัสดุครอบคลุมตั้งแต่ PEEK, โพลีอิไมด์, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET และ PVDF และกลุ่มผลิตภัณฑ์ครอบคลุมตั้งแต่ท่อฐานไปจนถึงเพลาเสริมแรงและท่อบอลลูน ไปจนถึงสายสวนขนาดเล็กและสายสวนนำทาง การจัดการคุณภาพได้รับการรับรองมาตรฐาน ISO 13485:2016
สำหรับทีมที่ต้องการการสนับสนุนด้านการออกแบบมากกว่าการใช้ท่อที่มีจำหน่ายทั่วไป บริการ OEM และ ODM ครอบคลุมถึงการพัฒนาร่วมกัน การใช้เครื่องมือ การตรวจสอบกระบวนการ และการผลิตแบบอนุกรม
คำถามที่พบบ่อย
ไตรมาสที่ 1 การอัดขึ้นรูปสายสวนคืออะไร?
เป็นกระบวนการหลอมที่สร้างเม็ดโพลีเมอร์ให้เป็นท่อสายสวนแบบต่อเนื่องโดยมีเส้นผ่านศูนย์กลางภายใน เส้นผ่านศูนย์กลางภายนอก และผนังกำหนดไว้ โดยจะกำหนดรูปทรงที่ต้องใช้ขั้นตอนการประกอบในภายหลังทั้งหมด
ไตรมาสที่ 2 การอัดขึ้นรูปสายสวนสามารถทนต่อความอดทนได้เท่าใด
เส้นที่มีการควบคุมอย่างดีมักจะยึดเส้นผ่านศูนย์กลางภายนอกภายใน /-0.02 ถึง /-0.05 มม. และผนังอยู่ภายในประมาณ 10 เปอร์เซ็นต์ของขนาดที่กำหนด ขึ้นอยู่กับเรซิน ความหนาของผนัง และขนาดท่อ
ไตรมาสที่ 3 โพลีเมอร์ชนิดใดที่ใช้สำหรับการอัดขึ้นรูปท่อสายสวน
Pebax, TPU, PVDF, PET, โพลีอิไมด์, PEEK, PTFE, FEP, PFA และ ETFE เป็นเรื่องธรรมดา การเลือกใช้วัสดุเป็นตัวขับเคลื่อนหน้าต่างอุณหภูมิ ความแข็งของเพลา และกลยุทธ์การเคลือบ
ไตรมาสที่ 4 อะไรคือความแตกต่างระหว่างการอัดขึ้นรูปแบบลูเมนเดียวและหลายลูเมน?
ท่อลูเมนเดียวมีหนึ่งช่อง ท่อหลายลูเมนบรรจุช่องตั้งแต่สองช่องขึ้นไปไว้ในโปรไฟล์เดียว ซึ่งต้องใช้ไดย์โฟลว์ที่สมดุล เพื่อให้แต่ละลูเมนคงพื้นที่หน้าตัดไว้ตามความยาว
คำถามที่ 5 คุณจะป้องกันการหักงอในท่อสวนที่อัดขึ้นรูปได้อย่างไร?
ผนังที่มีศูนย์กลางรวม ความหนาของผนังที่สม่ำเสมอ Durometer ที่เหมาะสมหรือชั้นเสริมแรงแบบถัก และกระบวนการรีโฟลว์ที่ได้รับการควบคุม ล้วนเพิ่มความต้านทานการหักงอ
คำถามที่ 6 สามารถจัดหาท่ออัดรีดเป็นส่วนหนึ่งของชุดสายสวน OEM แบบเต็มได้หรือไม่
ใช่. ซัพพลายเออร์การอัดขึ้นรูปที่มีความสามารถในการประมวลผลขั้นที่สองสามารถส่งมอบเพลาแบบปลาย เชื่อม ถัก หรือเคลือบ หรือสนับสนุนการพัฒนาสายสวนแบบกำหนดเองเต็มรูปแบบตั้งแต่ขั้นตอนการออกแบบไปจนถึงการผลิตแบบอนุกรม